Schweißroboter-Harmonische in Automobilwerken: Messung und APF/SVG-Minderungsleitfaden
Schweißroboter-Harmonische sind ein häufiges Problem der Netzqualität in Automobilkarosseriewerken, weil Widerstandsschweißlasten schnell umschalten, hohe gepulste Ströme ziehen und oft in ungleichmäßigen Betriebszyklen über Phasen hinweg arbeiten. Das Ergebnis kann harmonische Verzerrungen, Spannungseinbrüche, Flimmern, niedriger Leistungsfaktor und Belastungen für Transformatoren, Kabel, Robotersteuerungen und bestehende Kondensatorbänke sein.
Dieser Leitfaden erklärt, wie man das Harmonischeprofil von Schweißroboterlinien liest, welche Daten vor der Dimensionierung von Entstörmaßnahmen gesammelt werden sollten und wann ein aktiver Harmonische-Filter (APF/AHF), statischer Blindleistungsgenerator (SVG) oder ein kombiniertes System spezifiziert werden sollte.
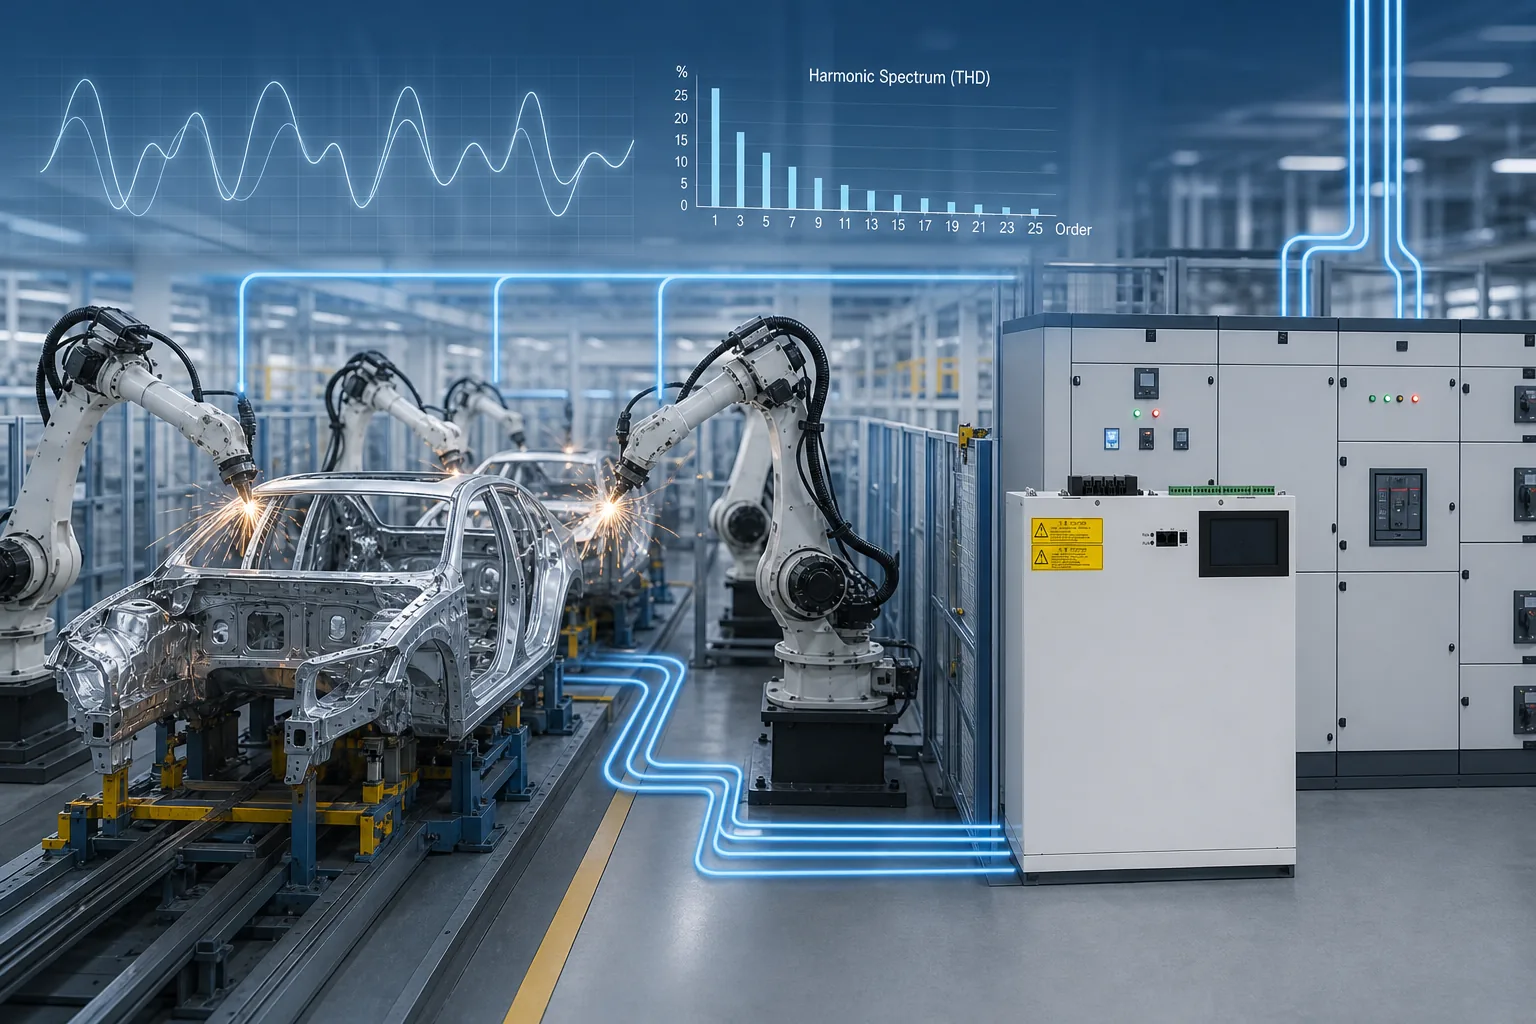
Teil 1. Warum verursachen Schweißroboter Probleme mit der Netzqualität?
Industrielles Punktschweißen und Widerstandsschweißen sind keine konstanten linearen Lasten. Ein Roboterarm kann während des Schweißintervalls einen scharfen Strompuls ziehen, nahe am Leerlauf fallen und dann den Zyklus Hunderte oder Tausende Male während einer Produktionsschicht wiederholen. Wenn viele Roboter in überlappenden Zyklen arbeiten, sieht das elektrische System ein schnell wechselndes und oft unausgeglichenes Lastmuster.
In einer Automobilkarosseriewerkstatt kann derselbe Schaltschrank auch Förderbänder, Servoantriebe, VFD-gesteuerte Hilfssysteme und Steuerungssysteme versorgen. Die kombinierte Last kann gleichzeitig mehrere Störungen verursachen:
| Störung | Ursache der Schweißlinie | Anlagenrisiko |
|---|---|---|
| Stromharmonische | Gleichrichter, Inverter-Schweißgeräte, nichtlineare Eingangsstufen | Transformator- und Kabelheizung |
| Spannungseinbrüche | Kurze Hochstrom-Schweißpulse | Robotfehler und schlechte Schweißkonsistenz |
| Flimmern | Wiederholte Stromschwankungen | Sichtbare Spannungsschwankungen und Steuerungsinstabilität |
| Niedriger Leistungsfaktor | Reaktive Nachfrage während des Schweißzyklus | Höhere scheinbare Nachfrage und Strafzahlungen für den Nutzungsfaktor |
| Dreiphasen-Ungleichgewicht | Unregelmäßige einphasige oder leitungsseitige Schweißbelastung | Neutralbelastung und verringerte Transformator-Auslastung |
Für den größeren Anlagenkontext siehe den CNBYG Lösung für die Automobilherstellung.
Teil 2. Was umfasst ein Harmonischeprofil eines Schweißroboters?
Ein harmonisches Profil eines Schweißroboters ist mehr als nur eine THD-Zahl. Ingenieure sollten das Zeitmuster, das harmonische Spektrum, die Spannungsantwort und ob Verzerrungen nur während der Schweißpulse oder über die gesamte Produktionsschicht auftreten, betrachten.
Typische Profilelemente umfassen:
| Messung | Warum es wichtig ist |
|---|---|
| THDi und einzelne Stromharmonische | Zeigt, welche Harmonische-Ordnung der Active Power Filter (APF) anvisieren muss |
| THDv am Bus oder am PCC | Zeigt an, ob Stromverzerrungen die Spannungsqualität beeinträchtigen |
| TDD | Besser geeignet für IEEE 519-Planung als nur die momentane THDi |
| Pst / Plt-Flimmern | Erfasst wiederholende Spannungsfluktuationen während des Schweißzyklus |
| Leistungsfaktor / kvar-Schwankung | Bestimmt, ob SVG oder schnelle Blindleistungskompensation erforderlich ist |
| Phasenstromungleichgewicht | Identifiziert ungleichmäßige Robotergruppierung oder einphasige Schweißbelastung |
| Stromwellenform auf Zyklenebene | Zeigt Spitzenbedarf und Schweißzyklus-Schweregrad |
Veröffentlichte Schweißbetriebsfallstudien berichten häufig von starken 3., 5., 7., 9. und 11. Harmonischen Komponenten, aber jede Anlage muss gemessen werden. Robotermarke, Schweißgerät-Topologie, Transformatorimpedanz, Produktionsplanung und die Anzahl der gleichzeitigen Schweißvorgänge können das Spektrum beeinflussen.
Teil 3. Wie sollten Ingenieure die Netzqualität der Schweißlinie messen?
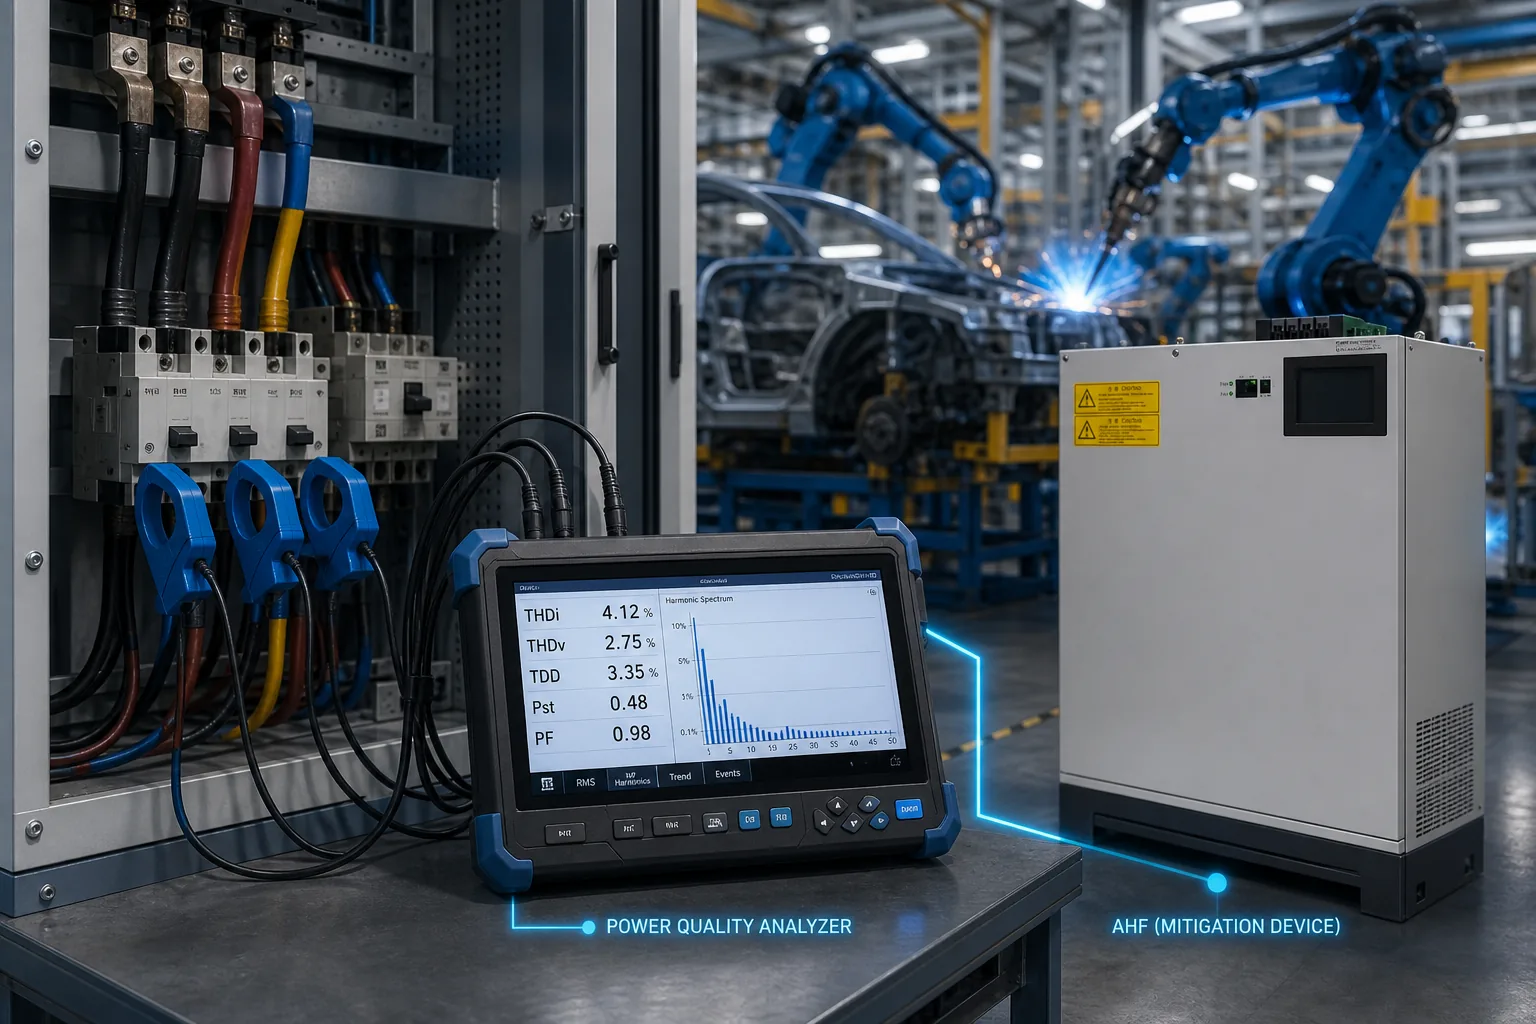
Beginnen Sie an dem Punkt, an dem das Problem sichtbar ist, und arbeiten Sie sich upstream vor. Viele Projekte messen sowohl den Schweißlinien-Schaltkasten als auch den PCC der Anlage. Die Messung auf Leitungsebene hilft, Abhilfemaßnahmen zu spezifizieren; die PCC-Messung hilft, die harmonischen und Leistungsfaktor-Ziele des Versorgungsnetzes zu überprüfen.
Verwenden Sie einen Netzqualitätsanalysator, der Harmonische, Flimmern, Stromwellenform, Spannungseinbrüche und Ungleichgewicht während der realen Produktion aufzeichnen kann. Eine kurze Leerlaufmessung reicht nicht aus. Erfassen Sie mindestens ein repräsentatives Produktionsfenster, einschließlich Hochlauf, Spitzen-Schweißen, Linienwechsel und geplanten Stillstand.
| Zu erfassende Daten | Empfohlene Anmerkung |
|---|---|
| Spannung und Frequenz | Bestätigen Sie 480 V / 60 Hz oder projektspezifisches Design |
| Verdrahtung | 3P3W oder 3P4W, Neutralstrom falls vorhanden |
| Transformatorleistung und Impedanz | Benötigt für Spannungsstörungen und Kurzschlusskontext |
| Anzahl und Gruppierung der Roboter | Benötigt, um gleichzeitige Schweißereignisse zu verstehen |
| THDi / THDv / TDD | Trendaufnahme und harmonisches Spektrum |
| Pst / Plt | Wichtig für Flimmern und Spannungsschwankungen |
| Details des bestehenden Kondensatorbunkers | Überprüfung auf Entkopplung und Resonanzrisiko |
| Produktionsbetriebsprofil | Benötigt für realistische APF/SVG-Berechnung |
Für die Harmonischeplanung beziehen sich Ingenieure häufig auf IEEE Std 519, das Verzerrungsziele am Punkt des gemeinsamen Ansprechpunkts anwendet. Gehen Sie nicht davon aus, dass ein sauberes PCC-Ergebnis bedeutet, dass die Schweißlinie selbst gesund ist; empfindliche Roboter benötigen möglicherweise weiterhin lokale Korrekturen.
Teil 4. Wie beeinflussen Harmonische die Schweißqualität, Roboter und Transformatoren?
Harmonische und schnelle Spannungsänderungen können praktische Produktionsprobleme verursachen, nicht nur elektrische Berichte. Verzerrter Strom erhöht die RMS-Heizung in Kabeln, Sammelschienen, Transformatoren und Schutzvorrichtungen. Spannungsstörungen und -einbrüche können Robotersteuerungen, Servoantriebe, SPS, Sensoren und Kommunikationsmodule stören.
Für die Schweißqualität ist Spannungsstabilität wichtig, weil Schweißhitze von Strom und Zeit abhängt. Schwere Spannungsabfälle oder schwankende reaktive Nachfrage können die Wiederholbarkeit verringern. Der Bediener kann Fehlalarme, inkonsistente Schweißqualität, Überhitzung von Schaltschränken oder unerklärliche Abschaltungen während der Spitzenproduktion statt während Wartungstests sehen.
Das größte Risiko besteht darin, jedes Symptom als ein einfaches Leistungsfaktorproblem zu behandeln. Konventionelle Kondensatorbänke können helfen, induktive Lasten zu stabilisieren, aber Schweißbetriebe sind dynamisch und nichtlinear.
Wenn die Bank nicht entstört wird und das harmonische Profil ignoriert wird, können Kondensatoren überbeansprucht werden oder an Resonanz teilnehmen. Deshalb sollten Schweißbetriebe vor der Hinzufügung oder Erweiterung der Kondensator-Kompensation Harmonische messen.
Teil 5. Wann sollten APF, SVG oder beides spezifiziert werden?
APF/AHF und SVG lösen unterschiedliche Teile des Stromqualitätsproblems von Schweißrobotern. Die Geräteauswahl sollte auf gemessenen Daten basieren.
| Hauptbefund | Bevorzugte Minderung | Grund |
|---|---|---|
| Hohe Stromharmonische / hoher TDD | Aktiver Harmonischer Filter (AHF) / Adaptive Filter (APF) | Injectiert Gegenharmonischen Strom in Echtzeit |
| Schnelle reaktive Leistungsschwankungen / niedriger Leistungsfaktor | SVG-Blindleistungsgenerator | Bietet schnelle dynamische kvar-Kompensation |
| Flimmern mit Leistungsfaktor-Schwankungen | SVG plus Ingenieurstudie | Stabilisiert die Spannung, wenn die Quellenimpedanz die Korrektur unterstützt |
| Harmonische plus niedriger Leistungsfaktor und Ungleichgewicht | APF + SVG oder integriertes Netzqualitätsystem | Trennt harmonische und reaktive Leistungskontrolle |
| Bestehendes Kondensatorbank-Resonanzrisiko | Vor der Hinzufügung von Kapazität neu untersuchen | Vermeidet die Verstärkung harmonischer Spannungen |
Für einen breiteren APF/SVG-Entscheidungsrahmen in Automobilwerken siehe die Automobilherstellungs-Stromqualitätsleitfaden. Für Grundlagen der Filterauswahl siehe das AHF-Auswahlleitfaden.
Teil 6. Wie sollte Entstörungs- und Kommissionierungsausrüstung integriert werden?
Die meisten Schweißlinienprojekte verbinden Abschirmgeräte am Schweißschaltschrank, am Hauptverteiler des Karosseriewerks oder am PCC der Anlage. Der richtige Punkt hängt davon ab, wo Verzerrungen entstehen, wie empfindlich die nahegelegene Ausrüstung ist und ob die netzseitige Grenze ebenfalls überschritten wird.
Integration sollte umfassen:
- Standort und Polaritätsüberprüfung des Stromwandlers
- Schutzkoordination mit dem Schweißzufuhrgerät
- Wärmeabstand und Belüftung für Leistungselektronik
- Kommunikation mit SCADA, EMS oder Anlagenüberwachung, wo verfügbar
- Lastschritt-Test unter realen Schweißsequenzen
- Vorher/Nachher-Bericht für THDi, THDv, TDD, PF, Flimmern und Ungleichgewicht
Inbetriebnahme sollte nicht bei “Gerät eingeschaltet” enden. Ingenieure sollten während derselben Produktionsbedingungen Basis- und Nachmaßnahmen-Wellenformen vergleichen. Wenn Roboter unterschiedlich sequenziert sind, kann der Vergleich irreführend sein.
Teil 7. Was sollte in eine Ausschreibung für einen APF/SVG für die Schweißlinie aufgenommen werden?
Ein gutes Angebotsanfrage (RFQ) ermöglicht es dem Anbieter, harmonische Dämpfung von reaktiver Kompensation zu unterscheiden und Unterdimensionierung zu vermeiden. Fügen Sie das elektrische Einlinien-Diagramm, Transformator-Daten, Schweißlinien-Belastungsprofil und Basis-Messdateien bei.
Empfohlene Checkliste für die Angebotsanfrage (RFQ):
- Netzspannung, Frequenz, Erdung und Verkabelung vor Ort
- Anzahl der Schweißroboter, Prozessart und Lastzyklusmuster
- Harmonisches Spektrum nach Phase und Zeitfenster
- THDi, THDv, TDD, Pst, Plt, Leistungsfaktor und Ungleichgewicht
- Bestehende Kondensatorbank / entkoppelte Reaktor / PFC-Systemdetails
- Ziel-Leistungsfaktor- und Harmonische-Planungsanforderungen
- Bevorzugter Installationspunkt und verfügbaren Schaltschrankplatz
- Kommunikationsprotokoll und Alarmanforderungen
- Erweiterungsplan für zukünftige Schweißzellen
CNBYG kann Messdaten überprüfen und Produkte aus dem Netzqualitätsregelsystem Portfolio empfehlen, einschließlich APF/AHF und SVG-Geräte. Teilen Sie Ihr Einlinien-Diagramm und Ihren Netzqualitätsbericht über den Kontaktseite.
FAQ
Was verursacht Harmonische im Schweißroboter?
Nichtlineare Gleichrichter, Wechselrichter-Schweißstromquellen und schnelle gepulste Schweißströme erzeugen harmonische Ströme und Spannungsstörungen.
Welche Harmonische-Ordnungen sind in Schweißlinien üblich?
3., 5., 7., 9. und 11. können auftreten, aber das tatsächliche Spektrum muss vor Ort gemessen werden.
Kann SVG Schweißharmonische entfernen?
Nein. SVG korrigiert Blindleistung und Leistungsfaktor. APF/AHF wird zur Minderung harmonischer Ströme verwendet.
Brauchen Schweißroboter immer APF?
Nein. Ein APF ist gerechtfertigt, wenn Messungen übermäßigen Harmonischenstrom, TDD, Spannungsstörungen oder damit verbundenen Gerätebelastungen zeigen.
Warum sind Kondensatorbänke in Schweißbetrieben riskant?
Kondensatoren können überbeansprucht werden oder mit nichtlinearen Schweißharmonischen resonieren, wenn sie nicht richtig ausgelegt und entkoppelt sind.
Wo sollte APF oder SVG installiert werden?
Am Schweißlinien-Schaltkasten, Verteilertafel im Karosseriebau oder PCC, abhängig vom gemessenen Störungsort und den Projektzielen.
Wie lange sollte die Qualität der Schweißleistung gemessen werden?
Aufzeichnung repräsentativer Produktion, einschließlich Spitzen beim Schweißen, Umrüstungen und Leerlaufzeiten; kurze Leerlauf-Schnappschüsse sind nicht ausreichend.
Was sollte für eine CNBYG-Angebotsanfrage (RFQ) gesendet werden?
Senden Sie das Einlinien-Diagramm, die Schweißlastliste, den Messbericht, die Zielwerte, Spannung, Verkabelung, Gehäusebeschränkungen und den Erweiterungsplan.