


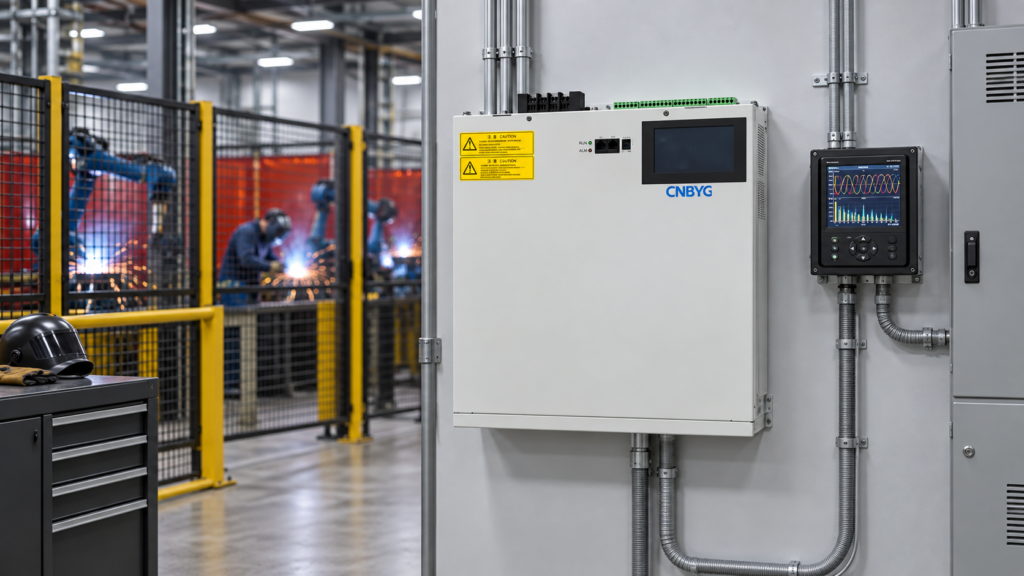
Corrección del factor de potencia para máquinas de soldar
La corrección del factor de potencia para las máquinas de soldadura requiere un perfil de carga que incluya ciclos de carga cortos, impulsos de corriente, armónicos y periodos de inactividad. Un taller de soldadura puede mostrar un factor de potencia promedio razonable mientras aún genera condiciones instantáneas deficientes en el transformador o en el alimentador. El plan de corrección debe definir los límites de medición, distinguir el factor de potencia instantáneo de la verdadera potencia, coordinar los condensadores con los soldadores y considerar un SVG dinámico cuando la demanda reactiva cambia demasiado rápidamente para los equipos de tipo escalonado.
El Página del producto CNBYG SVG proporciona el contexto para un compensador regulable continuamente. La capacidad final, la prioridad armónica, la ubicación de la CT y las configuraciones de protección deben basarse en máquinas medidas y en el estudio aprobado sobre cortocircuitos y coordinación.
¿Por qué los pesos de soldadura necesitan un estudio diferente?
Los soldadores de resistencia, los soldadores de arco, las células robóticas y los soldadores inversor no generan la misma forma de onda. Algunos tipos de cargas son intermitentes; otros tienen ciclos relativamente estables pero con picos de corriente elevados. Los transformadores y los cables observan el resultado combinado del factor de carga, la distribución de fases, la variación de voltaje y la corriente armónica. Una lectura promedio realizada durante un descanso puede ocultar la situación de pico que afecta a la fuente.
Mapear cada máquina, su entrada nominal, ciclo de proceso, comportamiento de inicio/parada, tipo de control y fase de alimentación. Registrar kW, kvar, tensión, corriente, PF, THD y órdenes armónicas individuales en la entrada principal y en los alimentadores de soldadura representativos. Incluir inactividad, una máquina, varias máquinas sincronizadas y la secuencia de producción máxima.

Tabla de decisiones diagnósticas
| Observación de la sala de soldadura | Zona probable | Primera verificación |
|---|---|---|
| La PF se reduce únicamente durante los impulsos de soldadura | Demanda reactiva de corta duración o picos de corriente. | Utilice trazados sincronizados a alta resolución, no solo un promedio diario. |
| La verdadera PF es deficiente, pero la PF de desplazamiento parece aceptable. | Corriente armónica procedente de la electrónica de potencia. | Compare ambas definiciones e inspeccione el espectro armónico. |
| Los pasos del condensador cambian rápidamente | El retraso del controlador es demasiado corto para el ciclo de soldadura. | Revisión de la zona de amortiguamiento, tiempo mínimo de encendido/apagado y tamaño de paso. |
| Las caídas de voltaje coinciden con la soldadura | Impedancia de la fuente, capacidad del transformador o caída en la alimentación. | Medir la tensión en el soldador y en la entrada de energía eléctrica al mismo instante cronológico. |
| El PF cambia cuando los robots empiezan a trabajar juntos | La sincronización cíclica genera un pico combinado. | Pruebe la secuencia máxima simultánea. |
| La corriente de SVG es alta, mientras que la de kvar es modesta | El funcionamiento armónico o desbalanceado utiliza la corriente compartida. | Compruebe los ajustes de prioridad y la corriente RMS total. |
Definir la PF y el límite de medición
Pregúntese al operador de la red y al propietario de la planta si el objetivo es la eficiencia de desplazamiento (PF), la eficiencia real (PF), la eficiencia de demanda o un valor específico para la facturación. Los inversores de soldadura pueden presentar distorsión de corriente que reduce la eficiencia de desplazamiento y la eficiencia real (PF). Un condensador puede mejorar la eficiencia de desplazamiento mientras deja la componente armónica prácticamente intacta.
Marque las posiciones de CT en un diagrama de una sola línea. Una CT de nivel de soldador puede mostrar una mejora, mientras que el principal generador de corriente sigue viendo otra celda de soldadura, un transformador que está magnetizando la corriente o una fuente de armonía. Verifique la relación de CT, fase, polaridad, carga y referencia de voltaje con un analizador independiente. Guía de compensación de corriente reactiva SVG explica por qué los errores de límites y de señal suelen confundirse con la falta de capacidad.
Elige una compensación escalonada o dinámica
Los condensadores fijos o escalonados pueden adaptarse a una demanda reactiva predecible y relativamente lenta. Necesitan equipo de conmutación adecuado, resistencias de descarga, protección y un tiempo mínimo entre encendido y apagado. Los impulsos de soldadura pueden ser demasiado rápidos o irregulares para que el relé pueda seguirlos. Un cambio brusco puede acortar la vida útil de los componentes y crear una trayectoria de PF inestable.
Un SVG puede responder continuamente a cambios en la corriente reactiva y puede compartir corriente con funciones armónicas o desbalanceadas. Ese corriente compartida debe incluirse en el dimensionamiento. Guía de la tensión de la red y la capacidad de SVG explica por qué el kvar disponible cambia con los cambios de voltaje. Para cargas impulsadas de alta frecuencia, evalúe la respuesta de control, el límite de corriente y el consumo térmico, en lugar de asumir que el kvar nominal está disponible para todas las funciones.
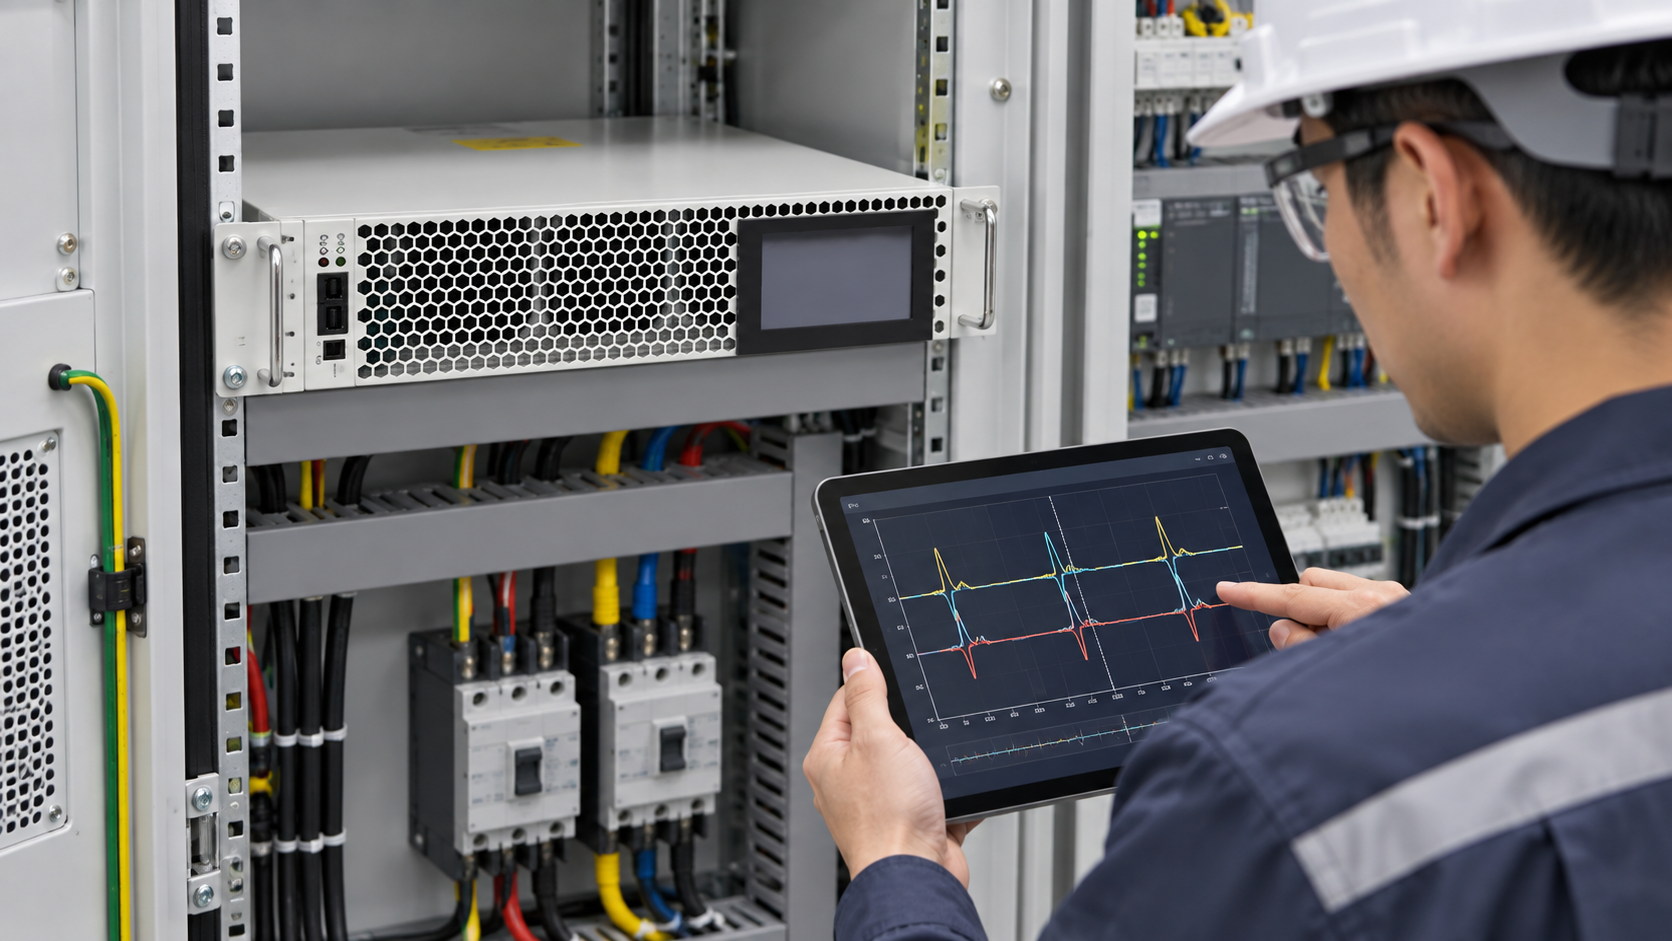
Utilice un arreglo híbrido solo cuando las prioridades sean explícitas. Un banco escalonado pequeño puede proporcionar una base predecible, mientras que un SVG maneja la variación, pero el banco no debe cambiar de respuesta ante una fluctuación que desaparecerá antes de que la etapa se estabilice. Defina qué controlador es el principal: el deadband, el delay, el load mínimo y el fallback.
Tamaño según los ciclos de carga medidos
Utilice datos sincronizados de la receta de producción real. Calcule la demanda reactiva en el límite seleccionado y conviértala en actual. Para un sistema trifásico:
[
I_Q = \frac{Q}{\sqrt{3}V_{LL}}{
]
Luego evalúe la corriente RMS total, la corriente armónica, los picos de desequilibrio y de corta duración. Si el SVG tiene una prioridad de corriente entre la compensación reactiva, la armónica y la de secuencia negativa, reserve la parte requerida antes de decidir la magnitud nominal. Una celda de soldadura que permanece inactiva durante la mayor parte del día puede aún así generar un pico de carga en el transformador o en el alimentador durante la parte activa del ciclo.
No mida la potencia en base a la potencia promedio de un cambio. Use el ciclo máximo simultáneo, la tensión más baja y el voltaje ambiente aprobado. Incluya la impedancia del transformador, la caída de cable y cualquier modo de generador o UPS. Si el objetivo no se logra durante un impulso, registre la limitación y decida si la solución es una capacidad adicional, un límite diferente, el refuerzo de la red o la agilización del proceso.
Control de la coordinación y el cambio de posición
Defina tiempos de encendido/apagado mínimos para las etapas de condensador y bloquee su funcionamiento durante el inicio de la soldadura si el estudio de conmutación lo requiere. Para un SVG, defina una banda objetivo, un límite superior y una orden de prioridad. Asegúrese de que el CT capture las cargas que el controlador está destinado a corregir. Si varios equipos de soldadura comparten un bus, confirme que la corriente medida no se retrase ni se filtre de manera tan intensa que el controlador responda a un ciclo antiguo.
If a generator supplies the welding shop, verify the generator’s voltage regulator, minimum loading and harmonic tolerance. Transfer events can change the safe correction range. The Guía de requisitos de instalación de SVG Cubre la eliminación de calor, la entrada del cable y el acceso al servicio. Lista de verificación para la puesta en marcha de SVG proporciona una estructura de registro para los controles CT, los interbloques, las trazas y los alarmes.
Pruebas de aceptación para ciclos de soldadura
La aceptación debe reproducir la secuencia de soldadura simultánea más exigente. Registre la tensión, el corriente, el kW, el kvar, el desplazamiento PF, el true PF, el THD, las órdenes armónicas, el estado del capacitor, el corriente SVG, la temperatura y los alarmas en el punto de entrada y en los conectores representativos. Repita con un soldador, varios soldadores, períodos de inactividad y una parada controlada.
Compruebe que la fuente no se sobrecalienta entre ciclos, que los pasos de los condensadores no se alteren y que el SVG no se sobrecalienta por encima del límite de corriente no especificado. Verifique los dipolos de tensión y la recuperación en el soldador y la fuente. Para los métodos de medición, utilice Ingresado en el catálogo de la norma IEC 61000-4-30 Como referencia y siguiendo la especificación del instrumento del proyecto.
Guárdese la receta de soldadura, la fecha y hora de la grabación, el estado de la máquina y el estado del controlador con cada registro. Un registro de aceptación repetible es más útil que una única captura de pantalla de PF, ya que la carga cambia rápidamente.
Errores comunes a evitar
No se debe asumir que una PF promedio diaria representa una carga de soldadura pulsada. No se debe seleccionar el kvar de un capacitor en un estudio de motor o transformador sin medir el ciclo de soldadura. No se debe permitir que un relé controle cada pulso sin un tiempo mínimo. No se debe juzgar un compensador dinámico solo por el kvar, ignorando la corriente RMS, la prioridad de los armónicos y el desequilibrio.
Otro error es corregir el alimentador de soldador mientras el contador de energía está afectado por varias células y un transformador. Dibuje la línea única, elija el límite y verifique los CT antes de realizar el ajuste. Si el cronograma de producción cambia, repita el estudio; la capacidad anterior puede no cubrir más la operación simultánea.
Mantener un ensayo de soldadura repetible
Guarde la receta de soldadura, la combinación de máquina, la fecha y hora, el conector del transformador, el estado del controlador y las configuraciones del analizador con cada registro. Etiqueté el intervalo de silencio entre los impulsos de soldadura, así como el impulso activo. Esto permite determinar si una etapa de condensador permaneció conectada después de un ciclo o si un SVG alcanzó el límite de corriente armónica.
Si se añade un nuevo robot, soldador o dispositivo de fijación, repita la secuencia simultánea máxima antes de cambiar el objetivo. Mantenga una configuración de retroceso y una solución de respaldo segura en caso de pérdida de comunicación. Una tendencia breve con la misma receta en dos turnos es más útil que una media de una mezcla de producción diferente. Revise el registro cada vez que cambie el transformador, el alimentador o el firmware de control de soldadura.
Preguntas frecuentes
¿Necesita siempre una máquina de soldadura una batería de condensadores?
No. La necesidad depende de la definición de PF medida, del ciclo de trabajo, de la norma de utilidad y del contenido de armónicos. Algunos soldadores con inversor necesitan una gestión de los armónicos más que de la energía total.
¿Por qué la PF parece aceptable mientras el transformador sigue funcionando a altas temperaturas?
La corriente armónica y la corriente desajustada pueden aumentar la corriente RMS y las pérdidas incluso cuando el factor de potencia nominal (PF) parece bueno. Compruebe el valor real de PF, el THD y la corriente en el límite del transformador.
¿Es un SVG adecuado para cargas de soldadura pulsada?
Esto puede suceder cuando se validan la respuesta, la prioridad actual, la carga térmica y la ubicación de la CT. No se debe asumir que el valor de la corriente completa de la placa de identificación esté disponible para el apoyo reactivo mientras se active el filtrado armónico.
¿Qué debería reproducir la prueba de aceptación?
La secuencia máxima de soldadura simultánea, células individuales y combinadas, intervalos de inactividad, arrancadas y paradas, con fuente y alimentación sincronizados, PF, THD, corriente, estado del controlador y alarmas.
Conclusión
La corrección del factor de potencia para las máquinas de soldar es un problema de forma de onda y de frecuencia de trabajo tanto como un problema de kvar. Medir la secuencia real de producción, definir el límite correcto, separar el desplazamiento y el factor de potencia real, y coordinar el equipo escalado o un SVG con los controles de soldadura. Validar el resultado durante el ciclo simultáneo más difícil y el período de silencio que sigue.
Video neutro: fondo con factor de potencia
La conferencia NPTEL que se encuentra a continuación ofrece un contexto educativo neutral sobre el factor de potencia y la potencia reactiva. No se trata de una recomendación de producto.
