

Armónicos del robot de soldadura son un problema común de calidad de energía en los talleres de carrocería de automóviles porque las cargas de soldadura por resistencia cambian rápidamente, consumen una alta corriente pulsada y a menudo operan en ciclos de trabajo irregulares entre fases. El resultado puede ser distorsión armónica, caídas de tensión, parpadeo, bajo factor de potencia y estrés en transformadores, cables, controladores de robots y bancos de capacitores existentes.
Esta guía explica cómo leer el perfil armónico de las líneas de robots de soldadura, qué datos recopilar antes de dimensionar los equipos de mitigación, y cuándo se debe especificar un filtro armónico activo (APF/AHF), un generador estático de VAR (SVG) o un sistema combinado.

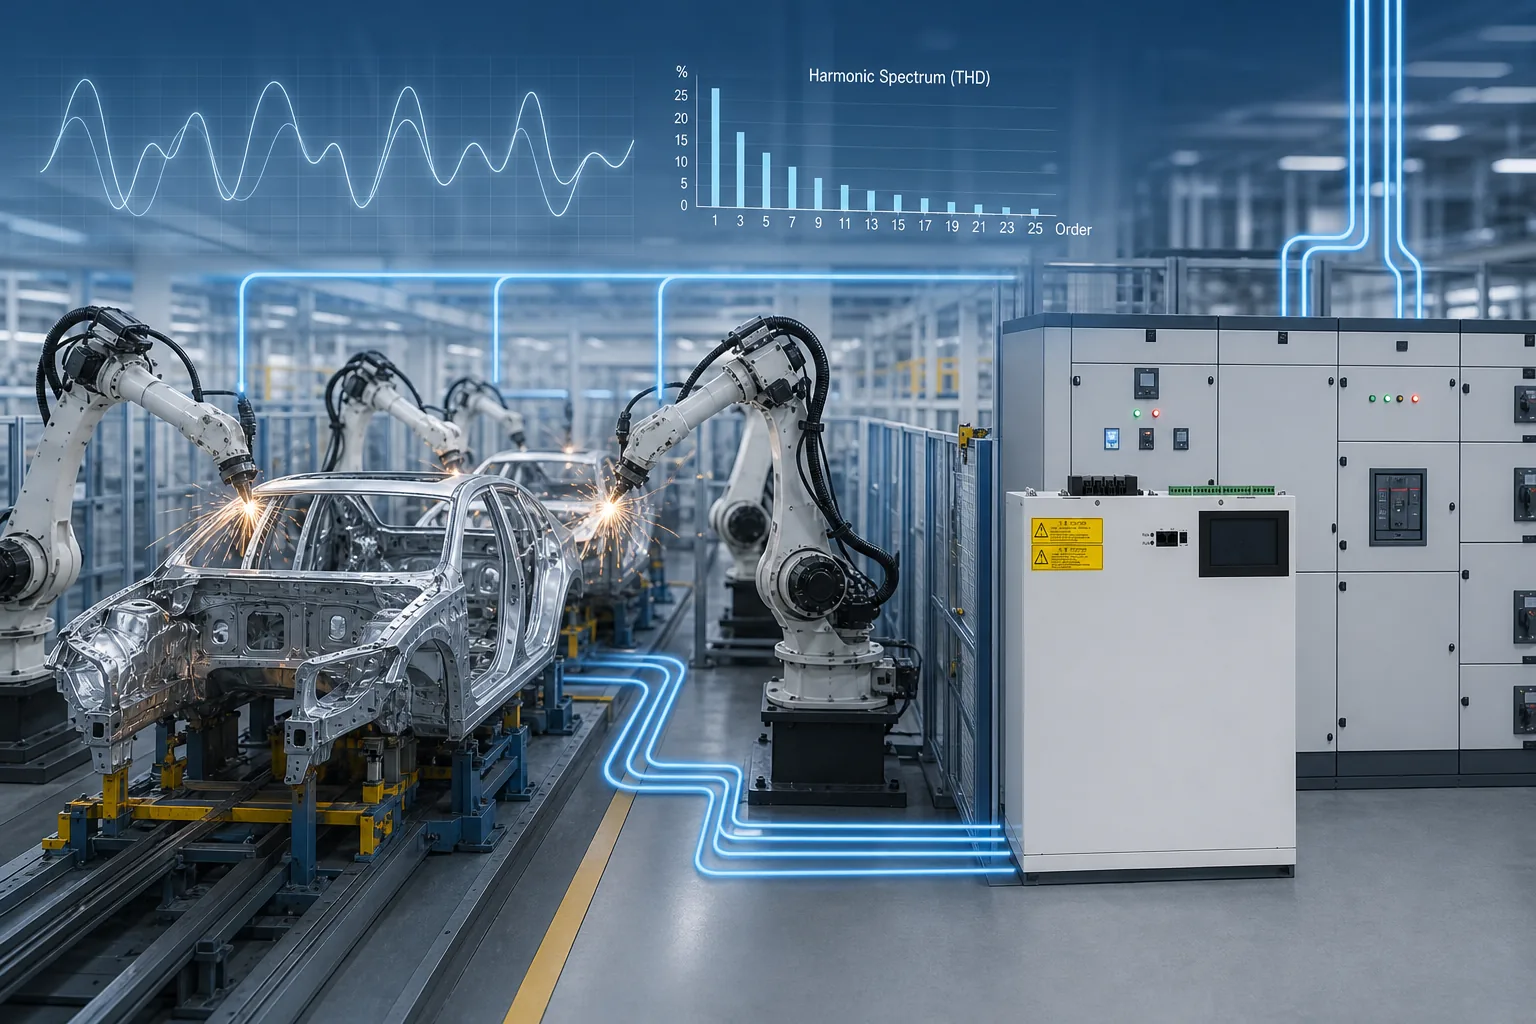
Parte 1. ¿Por qué los robots de soldadura crean problemas de calidad de energía?
La soldadura por puntos robótica y la soldadura por resistencia no son cargas lineales estables. El brazo de un robot puede consumir un pico de corriente agudo durante el intervalo de soldadura, descender cerca de la inactividad y luego repetir el ciclo cientos o miles de veces a lo largo de un turno de producción. Cuando muchos robots operan en ciclos superpuestos, el sistema eléctrico experimenta un patrón de carga de cambio rápido y a menudo desequilibrado.
En un taller de carrocería automotriz, el mismo cuadro de distribución también puede alimentar transportadores, servosistemas, auxiliares controlados por variadores de frecuencia (VFD) y sistemas de control. La carga combinada puede generar varias perturbaciones a la vez:
| Perturbación | Causa de la línea de soldadura | Riesgo de planta |
|---|---|---|
| Armónicos de corriente | Rectificadores, soldadoras inversoras, etapas de entrada no lineales | Calentamiento de transformadores y cables |
| Caídas de tensión | pulsos de soldadura cortos y de alta corriente | Fallas en los robots y baja consistencia en la soldadura |
| Parpadeo | Fluctuaciones de corriente repetidas | Fluctuación de voltaje visible e inestabilidad de control |
| Bajo factor de potencia | Demanda reactiva durante los ciclos de soldadura | Mayor demanda aparente y penalizaciones por factor de potencia |
| Desequilibrio trifásico | Carga de soldadura monofásica o de línea a línea desequilibrada | Tensión neutral y utilización reducida del transformador |
Para el contexto más amplio de la planta, consulte el CNBYG solución de fabricación de automóviles.
Parte 2. ¿Qué incluye el perfil armónico de un robot de soldadura?
El perfil armónico de un robot de soldadura es más que un único número de THD. Los ingenieros deben observar el patrón temporal, el espectro armónico, la respuesta de tensión y si la distorsión aparece solo durante los impulsos de soldadura o persiste durante todo el turno de producción.
Los elementos típicos del perfil incluyen:
| Medida | Por qué importa |
|---|---|
| THDi y armónicos individuales de corriente | Muestra los órdenes armónicos a los que debe apuntar el APF |
| THDv en la barra o en el PCC | Muestra si la distorsión actual está afectando la calidad del voltaje |
| TDD | Mejor para la planificación al estilo de la norma IEEE 519 que limitarse a la THDi instantánea |
| Parpadeo de Pst / Plt | Captura la fluctuación repetitiva de voltaje de los ciclos de soldadura |
| Fluctuación del factor de potencia / kvar | Determina si se requiere compensación SVG o var rápida |
| Desequilibrio de corriente de fase | Identifica agrupamientos irregulares de robots o carga de soldadura monofásica |
| Forma de onda de corriente a nivel de ciclo | Muestra la demanda máxima y la severidad del ciclo de trabajo |
Los casos de estudio publicados sobre talleres de soldadura a menudo informan componentes armónicos fuertes de 3.º, 5.º, 7.º, 9.º y 11.º orden, pero cada planta debe ser medida. La marca del robot, la topología del soldador, la impedancia del transformador, la programación de la producción y el número de soldaduras simultáneas pueden alterar el espectro.
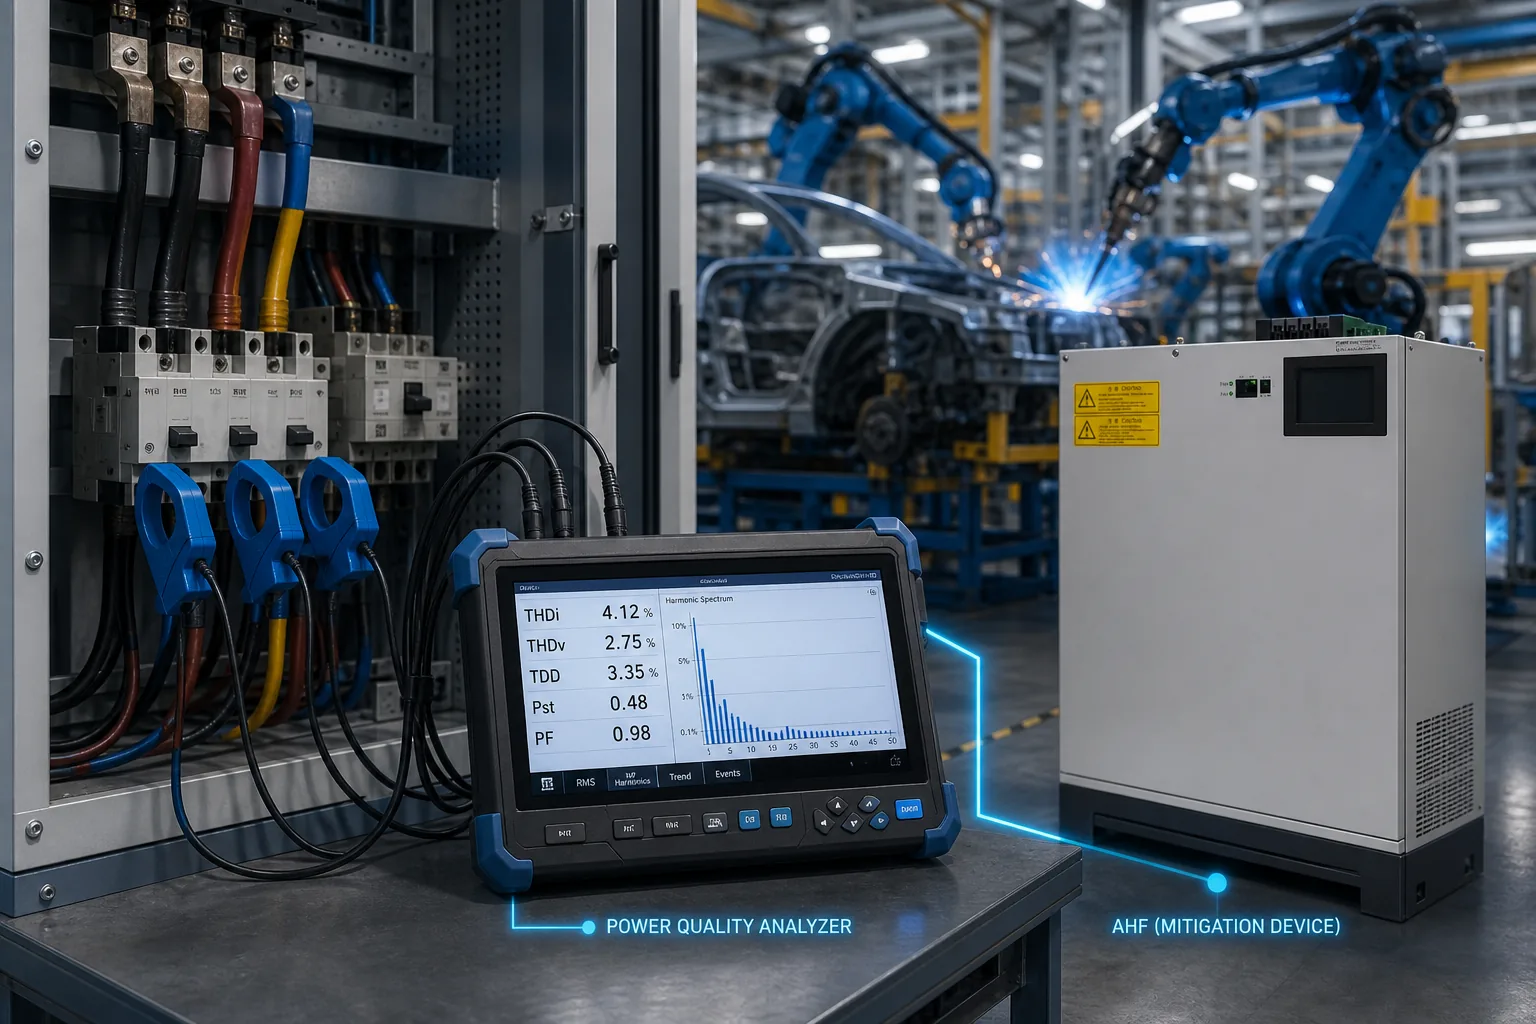
Parte 3. ¿Cómo deben los ingenieros medir la calidad de la energía en las líneas de soldadura?
Empiece en el punto donde el problema es visible, luego avance aguas arriba. Muchos proyectos miden tanto el tablero de la línea de soldadura como el PCC de la planta. La medición a nivel de línea ayuda a especificar el equipo de mitigación; la medición en el PCC ayuda a verificar los objetivos de factor de potencia y armónicos frente a la empresa de servicios públicos.
Utilice un analizador de calidad de energía capaz de registrar armónicos, parpadeo (flicker), forma de onda de corriente, huecos de tensión y desequilibrio durante la producción real. Una medición breve en vacío no es suficiente. Capture al menos una ventana de producción representativa, que incluya el arranque, la soldadura pico, el cambio de línea y el tiempo de inactividad planificado.
| Datos a recopilar | Nota recomendada |
|---|---|
| Tensión y frecuencia | Confirmar 480 V / 60 Hz o diseño específico del proyecto |
| Cableado | 3F3H o 3F4H, corriente de neutro si está presente |
| Capacidad e impedancia del transformador | Necesario para el contexto de distorsión de tensión y cortocircuito |
| Recuento y agrupación de robots | Necesario comprender los eventos de soldadura simultáneos |
| THDi / THDv / TDD | Capturar tendencia y espectro armónico |
| Pst / Plt | Importante para parpadeo y fluctuación de voltaje |
| Detalles del banco de condensadores existente | Verificar la desintonización y el riesgo de resonancia |
| Perfil de funciones de producción | Necesario para un dimensionamiento realista de APF/SVG |
Para la planificación de armónicos, los ingenieros comúnmente hacen referencia Norma IEEE 519, que aplica objetivos de distorsión en el punto de acoplamiento común. No asuma que un resultado limpio en el PCC significa que la línea de soldadura en sí misma está en buen estado; los robots sensibles aún pueden necesitar una corrección localizada.
Parte 4. ¿Cómo afectan los armónicos a la calidad de la soldadura, los robots y los transformadores?
Los armónicos y los cambios rápidos de tensión pueden crear problemas de producción reales, no solo informes eléctricos. La corriente distorsionada aumenta el calentamiento por valor eficaz (RMS) en cables, barras colectoras, transformadores y dispositivos de protección. La distorsión y las caídas de tensión pueden perturbar los controladores de robots, los servoaccionamientos, los PLC, los sensores y los módulos de comunicación.
Para la calidad de soldadura, la estabilidad del voltaje importa porque el calor de la soldadura depende de la corriente y el tiempo. Las caídas de tensión severas o la demanda reactiva fluctuante pueden reducir la repetibilidad. El operador puede ver alarmas molestas, calidad de soldadura inconsistente, sobrecalentamiento de los gabinetes o disparos inexplicables durante la producción pico en lugar de durante las pruebas de mantenimiento.
El mayor riesgo es tratar cada síntoma como un simple problema de factor de potencia. Los bancos de condensadores convencionales pueden ayudar a estabilizar las cargas inductivas, pero los talleres de soldadura son dinámicos y no lineales.
Si el banco no está sintonizado y se ignora el perfil armónico, los condensadores pueden sufrir un estrés excesivo o participar en la resonancia. Es por esto que los proyectos de talleres de soldadura deben medir los armónicos antes de añadir o ampliar la compensación por condensadores.
Parte 5. ¿Cuándo se deben especificar APF, SVG o ambos?
Los APF/AHF y los SVG resuelven diferentes partes del problema de la calidad de la energía en los robots de soldadura. La elección del dispositivo debe basarse en los datos medidos.
| Hallazgo principal | Mitigación preferida | Razón |
|---|---|---|
| Armónicos de alta corriente / alta TDD | Filtro armónico activo AHF / APF | Inyecta corriente contraharmónica en tiempo real |
| Oscilaciones rápidas de potencia reactiva / bajo FP | Generador estático de VARs SVG | Proporciona compensación rápida y dinámica de kilovoltiamperios reactivos (kVAr) |
| Parpadeo con oscilaciones del factor de potencia | Estudio de ingeniería SVG | Estabiliza el voltaje cuando la impedancia de la fuente admite la corrección |
| Armónicos más bajo FP y desequilibrio | APF + SVG o sistema integrado de calidad de energía | Separa el control de armónicos y de potencia reactiva |
| Riesgo de resonancia en el banco de condensadores existente | Reestudiar antes de añadir capacitancia | Evita amplificar el voltaje armónico |
Para un marco de decisión de APF/SVG más amplio en plantas de automoción, véase el guía de calidad de energía para la fabricación de automóviles. Para conocer los conceptos básicos sobre la selección de filtros, consulte la Guía de selección de AHF.
Parte 6. ¿Cómo se deben integrar y poner en marcha los equipos de mitigación?
La mayoría de los proyectos de líneas de soldadura conectan equipos de mitigación en el tablero de distribución de soldadura, en el tablero de distribución principal del taller de carrocería o en el PCC de la planta. El punto correcto depende de dónde se genera la distorsión, de cuán sensibles sean los equipos cercanos y de si también se supera el límite orientado a la red eléctrica.
La integración debe incluir:
- Verificación de la ubicación y polaridad del transformador de corriente
- Coordinación de protecciones con el alimentador de soldadura
- Espacio libre térmico y ventilación para la electrónica de potencia
- Comunicación con SCADA, EMS o supervisión de la planta, cuando esté disponible
- Prueba de carga escalonada bajo secuencias de soldadura reales
- Informe de antes/después para THDi, THDv, TDD, PF, parpadeo y desequilibrio
La puesta en marcha no debe detenerse en “dispositivo encendido”. Los ingenieros deben comparar las formas de onda de referencia y posteriores a la mitigación bajo la misma condición de producción. Si los robots se secuencian de manera diferente, la comparación puede ser engañosa.
Parte 7. ¿Qué debe incluir una solicitud de cotización (RFQ) de APF/SVG para una línea de soldadura?
Una buena solicitud de cotización (RFQ) permite al proveedor distinguir la mitigación de armónicos de la compensación reactiva y evitar un dimensionamiento insuficiente. Incluya el diagrama unifilar eléctrico, los datos del transformador, el perfil de servicio de la línea de soldadura y los archivos de medición de referencia.
Lista de verificación de RFQ recomendada:
- Tensión, frecuencia, puesta a tierra y cableado del sitio
- Cantidad de robots de soldadura, tipo de proceso y patrón de ciclo de trabajo
- Espectro armónico por fase y por ventana temporal
- THDi, THDv, TDD, Pst, Plt, factor de potencia y desequilibrio
- Detalles del banco de condensadores existente / reactor de desintonización / sistema de corrección del factor de potencia
- Requisito de planificación de factor de potencia y armónicos
- Punto de instalación preferido y espacio disponible en el gabinete
- Protocolo de comunicación y requisitos de alarma
- Plan de expansión para futuras celdas de soldadura
CNBYG puede revisar los datos de medición y recomendar productos de Sistema de Calidad de Energía portafolio, que incluye equipos APF/AHF y SVG. Comparta su diagrama unifilar y su informe de calidad de energía a través del página de contacto.

Preguntas frecuentes
¿Qué causa los armónicos en los robots de soldadura?
Los rectificadores no lineales, las fuentes de alimentación de soldadura por inversor y la corriente de soldadura pulsada rápida generan corrientes armónicas y distorsión de voltaje.
¿Qué órdenes armónicos son comunes en las líneas de soldadura?
El 3.°, 5.°, 7.°, 9.° y 11.° pueden aparecer, pero el espectro real debe medirse en el lugar.
¿Puede el SVG eliminar los armónicos de soldadura?
No. El SVG corrige la potencia reactiva y el factor de potencia. El APF/AHF se utiliza para la mitigación de corrientes armónicas.
¿Los robots de soldadura siempre necesitan APF?
No. El FAP se justifica cuando las mediciones muestran corriente armónica excesiva, DIT, distorsión de voltaje o problemas de equipos relacionados.
¿Por qué los bancos de condensadores son peligrosos en los talleres de soldadura?
Los condensadores pueden sufrir sobretensiones o resonar con armónicos de soldadura no lineales si no se diseñan y desintonizan correctamente.
¿Dónde se debe instalar APF o SVG?
En el cuadro eléctrico de la línea de soldadura, en el cuadro de distribución del taller de carrocería o en el PCC, según la ubicación de la perturbación medida y los objetivos del proyecto.
¿Cuánto tiempo se debe medir la calidad de la energía de soldadura?
Registre la producción representativa, incluidos los picos de soldadura, los cambios y los periodos de inactividad; las instantáneas cortas sin carga no son suficientes.
¿Qué se debe enviar para una solicitud de cotización (RFQ) de CNBYG?
Envía el diagrama unifilar, la lista de cargas de soldadura, el informe de medición, los objetivos, el voltaje, el cableado, las restricciones del gabinete y el plan de expansión.
Referencias
- IEEE Std 519-2022
- Estudio de caso de calidad de energía para soldadura automotriz de Elspec
- Estudio de caso del taller de soldadura de la Iniciativa de Calidad de Energía de Asia
- Compensación de potencia reactiva para el control de tensión en soldadoras por resistencia
- Solución de fabricación de automóviles CNBYG