Коррекция коэффициента мощности для сварочных аппаратов
Коррекция коэффициента мощности для сварочных аппаратов
Коррекция коэффициента мощности для сварочных аппаратов требует профиля нагрузки, включающего короткие периоды нагрузки, импульсы тока, гармоники и периоды без нагрузки. Сварочный цех может демонстрировать разумный средний коэффициент мощности, сохраняя при этом низкие мгновенные показатели на трансформаторе или подающем устройстве. План коррекции должен определить границы измерения, отличать перекосы PF от истинных PF, согласовывать конденсаторы с сварочными аппаратами и учитывать динамику SVG при слишком быстром изменении реактивной нагрузки для ступенчатых устройств.
Земля Страница продукта CNBYG SVG предоставляет контекст для непрерывно регулируемого компенсатора. Окончательный уровень мощности, приоритет гармоник, местоположение CT и настройки защиты должны основываться на измерённых машинах и одобренной исследовании короткого замыкания и координации.
Почему сварочные нагрузки требуют отдельного исследования
Сварщики-резисторы, сварочные аппараты с токовым током, роботизированные цепи и сварочные аппараты с инвертором не создают одну и ту же форму волны. Некоторые нагрузки имеют периодический характер; другие имеют относительно стабильный цикл, но при этом наблюдаются высокие значения тока. Трансформаторы и кабели получают совокупный результат от коэффициента мощности, распределения фаз, изменения напряжения и гармонического тока. Средний показатель, полученный во время перерыва в работе, может не отражать истинного состояния, влияющего на источник питания.
Ориентируйте каждую машину, ее номинальный входный ток, технологический цикл, поведение при включении/выключении, тип управления и фазу питания. Запишите значения мощности (kW), частоты вращения (kv), напряжения (V), тока (А), коэффициента мощности (PF), уровня гармонических искажений (THD) и индивидуальных гармонических частот на основном источнике питания и на представительных подающих устройствах для сварки. Включите режим простоя, одну машину, несколько синхронизированных машин и максимальный производственный цикл.
Диагностическая таблица решений
| Наблюдение на сварочном заводе | Возможный район | Первая проверка |
|---|---|---|
| PF падает только во время импульсов сварки | Реактивное потребление электроэнергии с коротким сроком действия или пиковые нагрузки. | Используйте синхронизированные трассы высокого разрешения, а не только ежедневные средние значения. |
| Фактическое ПФ является плохим, но ПФ с учетом перемещения выглядит приемлемым. | Гармонический ток от электроники. | Сравните оба определения и проведите проверку на гармоническом спектре. |
| Структура конденсатора меняется быстро | Задержка контроллера слишком короткая для цикла сварки. | Проверьте значение deadband, минимальное время включения/выключения и шаг величины. |
| Снижение напряжения совпадает с сваркой | Источникная импедансность, мощность трансформатора или падение напряжения в линии подач. | Измерьте напряжение на сварочном аппарате и на приводе в одно и то же время. |
| ФП меняется, когда роботы начинают работать вместе | Циклическая синхронизация приводит к созданию единого пика. | Проверьте максимальную последовательность одновременных действий. |
| Ток в SVG высок, а в kvar — умеренный. | Функция гармоника или дисбаланс использует общий ток. | Проверьте настройки приоритетности и общий ток RMS. |
Определение значения PF и границы измерения
Вопрос владельцу электросетевого предприятия и заводу: является ли задачей изменение удельного тока, истинного удельного тока, удельного потребления или значения, специфичного для расчёта счетов. Интенсивные инверторы могут иметь искажение тока, из-за которого истинное удельное значение ниже удельного тока. Конденсатор может улучшить удельное значение тока, не меняя в значительной степени гармонического компонента.
Маркируют CT-позиции на линейной диаграмме. CT уровня сварщика может показать улучшение, в то время как основной источник электромагнитного излучения по-прежнему видит другую зону сварки, магнитный ток трансформатора или источник гармоник. Проверяйте соотношение CT, фазу, полярность, нагрузку и опорное напряжение с помощью независимого анализатора. Руководство по компенсации реактивной токи SVG рассказывает, почему ошибки в границах и знаках часто путают с недостаточной пропускной способностью.
Выберите ступенчатое или динамическое компенсационное управление
Стационарные или ступенчатые конденсаторы подходят для прогнозируемого, относительно медленного реактивного потребления. Для них необходима соответствующая коммутационная аппаратура, отпаивающие резисторы, защита и минимальное время включения/выключения. Пулсы сварки могут быть слишком быстрыми или нерегулярными для того, чтобы реле могло их отслеживать. Быстрое переключение может сократить срок службы компонентов и привести к нестабильности показателя PF.
SVG может непрерывно реагировать на меняющуюся реактивную силу и может совместно использовать ток с гармоническими или неровными функциями. Этот совместно используемый ток необходимо учитывать при выборе размера. Руководство по напряжению сети и мощности SVG объясняет, почему доступный kvar изменяется в зависимости от изменения напряжения. Для высокочастотных импульсных нагрузок следует оценивать характеристики управления, предельные значения тока и тепловой нагрузки, а не полагаться на то, что в таблице технико-экономических характеристик kvar доступен для всех функций.
Используйте гибридную схему только в том случае, если приоритеты четко определены. Малый плавно уступающий банк может обеспечить стабильную основу, в то время как SVG обеспечивает гибкость, но банк не должен переключаться в ответ на временные изменения, которые исчезнут до того, как баланс стабилизируется. Определите, какой контроллер является основным: deadband, delay, minimum load и fallback.
Размер в зависимости от измеренных циклов нагрузки
Используйте синхронизированные данные из фактического рецепта производства. Измерьте реактивную потребность на выбранном пределе и преобразовайте её в текущую величину. Для трёхфазной системы:
[
I_Q = \frac{Q}{\sqrt{3}V_{LL}}
]
Затем оценивайте общую RMS-силу тока, гармонический ток, избыточный и кратковременный пики. Если у SVG приоритет по току распределяется между реактивной, гармонической и отрицательной последовательностью компенсации, резервируйте требуемую долю до принятия решения о номинальной мощности. Сварная установка, которая в течение большей части времени не работает, все же может генерировать пик нагрузки на трансформатор или подающую линию в активной фазе цикла.
Не выбирайте мощность исходя из среднего значения мощности в одном рабочем цикле. Используйте максимальный суммарный ток, минимальное напряжение и одобренный режим окружающей среды. Включите импеданс трансформатора, потерю кабеля и любой режим генератора или системы резервного питания. Если целевой показатель не будет достигнут при импульсе, запишите ограничения и определите, является ли решение дополнительным мощностным ресурсом, изменением границ, усилением подсистемы или перестановкой процессов.
Координация управления и переключения
Установите минимальные значения включения/выключения для конденсаторных схем и блокируйте их во время запуска сварки, если это требуется в рамках исследования переключения. Для SVG определите целевой диапазон, верхний предел и приоритетный порядок. Убедитесь, что CT регистрирует нагрузки, которые контроллер должен исправлять. Если несколько сварочных аппаратов используют один и тот же блок управления, проверьте, что измеренный ток не задерживается или фильтруется настолько сильно, что контроллер реагирует на старый цикл.
Если генератор поставляет электроэнергию для сварочного цеха, проверьте регулятор напряжения генератора, минимальную нагрузку и гармонические толерантности. Передачи могут изменить безопасный диапазон коррекции. Руководство по установке SVG обладает возможностью удаления тепла, ввода кабеля и доступа к обслуживанию. Список задач по настройке SVG предоставляет структуру записей для проверки CT, блокировок, отчетов и сигналов тревоги.
Тесты приемлемости для сварочных циклов
Приемник должен воспроизводить наиболее требовательный режим одновременного сварки. Записывать синхронизированные значения напряжения, тока, мощности, частоты вращения, перемещения PF, истинного PF, THD, гармонических составляющих, состояния конденсатора, тока катушки, температуры и тревожные сигналы на входном и репрезентативных подающих устройствах. Проводить повторения с одним сварщиком, несколькими сварщиками, периодами без работы и с контролируемым прекращением работы.
Проверьте, чтобы источник не переходил в режим постоянного тока между циклами, чтобы уровни конденсаторов не менялись, и чтобы напряжение на вводе и выходе не превышало неопределенного значения. Проверьте уровень напряжения при подключении и отключении источника питания. Для измерения используйте следующие методы: Вставка из каталога IEC 61000-4-30 в качестве отправной точки и следуйте спецификациям проекта.
Сохраняйте рецепт сварки, дату и время, состояние машины и состояние контроллера вместе с каждым отчётом. Повторяемая проверка приемлемости более полезна, чем один единственный снимок экрана PF, поскольку нагрузки быстро меняются.
Общие ошибки, которых следует избегать
Не следует считать, что средняя суточная величина PF отражает импульсный ток при сварке. Не следует выбирать значение индуктивности катушки отмоточного устройства или трансформатора без измерения цикла сварки. Не следует пускать реле на подачу каждого импульса без минимального времени. Не следует оценивать динамический компенсатор только по величине индуктивности, игнорируя значение RMS тока, приоритет гармоник и неровность.
Еще одна ошибка — неправильная настройка подающего тока для сварочного оборудования, при этом прибор учета электроэнергии затронут несколькими цепями и трансформатором. Начертите одну линию, выберите границу и проверите CT перед настройкой. Если график производства изменится, повторите исследование; предыдущая мощность может не достаточна для одновременного функционирования.
Сохранение повторяемости сварочных испытаний
Сохраняйте рецепт сварки, комбинацию оборудования, время от момента выполнения операции, положение регулятора и настройки анализатора вместе со всеми данными. Отмечайте тихий интервал между импульсами сварки и активным импульсом. Это позволяет определить, остался ли конденсатор подключенным после цикла или SVG достиг ли он предела гармонического тока.
При добавлении нового робота, сварочного оборудования или фиксатора повторите максимальное количество последовательных операций, прежде чем менять целевой режим. Установить режим rollback и безопасный выходной вариант в случае потери связи. Сжатый отчет с одними и теми же параметрами на двух сменных производственных линиях более полезен, чем средний отчет по другой производственной схеме. Проверяйте отчет каждый раз, когда меняется трансформатор, подающая система или флеш-программа управления сваркой.
Часто задаваемые вопросы
Не обязательно ли для работы сварочного оборудования нужен конденсаторный блок?
Нет. Потребность зависит от определения величины PF, частотного режима работы, правила использования и содержания гармоник. Некоторые сварочные инверторы нуждаются в управлении гармониками больше, чем в общем количестве kvar.
Почему PF выглядит приемлемым, в то время как трансформатор всё ещё горячий?
Химический и неравномерный ток может повышать RMS ток и потери даже в том случае, если показания PF выглядят удовлетворительными. Проверьте истинное значение PF, THD и ток на границе трансформатора.
Подходит ли SVG для импульсного сварочного тока?
Это возможно, если подтвердят соответствие требованиям по ответной мощности, текущему напряжению, тепловой нагрузке и расположению CT. Не следует считать, что полный номинальный ток доступен для реактивной поддержки при активном использовании гармонического фильтрации.
Что должно воспроизводить экзамен на прием?
Максимальное количество последовательных сварочных циклов, отдельных и комбинированных циклов, время простоя, пуск и остановка, синхронизированное напряжение источника и подающего устройства, КПД, ТЧД, ток, состояние контроллера и оповещения.
Заключение
Коррекция коэффициента мощности для сварочных станков — это проблема с формированием кривой и частотным вектором, столь же серьезная, как и проблема с kvar. Измерьте реальный производственный процесс, определите правильные границы, отделите перемещение от истинного коэффициента мощности и скоррелируйте шаг оборудования или SVG с контроллерами сварочного процесса. Проверьте результат во время самого напряженного цикла и последовавшего периода безработной мощности.
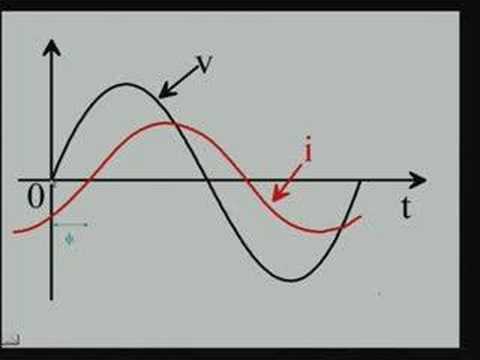
Ненавязчивое видео: фон с коэффициентом мощности
Ниже представленное лекционное выступление по программе NPTEL дает нейтральную образовательную информацию о коэффициенте мощности и реактивной мощности. Это не рекомендация по покупке продукта.