Harmónicas dos variadores de frequência dos misturadores na indústria alimentar: análise dos alimentadores
As unidades de produção alimentar utilizam variadores de frequência (VFD) em misturadores e liquidificadores durante os ciclos de enchimento, mistura e descarga dos lotes, que geram correntes harmónicas intermitentes nos alimentadores de processo partilhados. A avaliação das harmónicas dos variadores de frequência dos misturadores na indústria alimentar exige registos dos estados dos lotes e notas sobre as operações de lavagem antes de definir o âmbito das medidas de mitigação.
Resposta direta
As unidades de produção alimentar utilizam variadores de frequência (VFD) em misturadores e liquidificadores durante os ciclos de enchimento, mistura e descarga dos lotes, que geram correntes harmónicas intermitentes nos alimentadores de processo partilhados. A avaliação das harmónicas dos variadores de frequência dos misturadores na indústria alimentar exige registos dos estados dos lotes e notas sobre as operações de lavagem antes de definir o âmbito das medidas de mitigação.
Os programas de segurança alimentar e os pedidos de cotação (RFQ) para medidas de mitigação elétrica devem manter registos de evidências separados. A CNBYG pode abordar o contexto dos filtros AHF/APF quando o objetivo é medir a corrente harmónica. Não pode certificar a segurança alimentar, estabelecer metas de rendimento dos lotes nem garantir resultados relativos às harmónicas. Os temas relacionados encontram-se em Manuais de Engenharia de Sistemas de Qualidade de Energia.
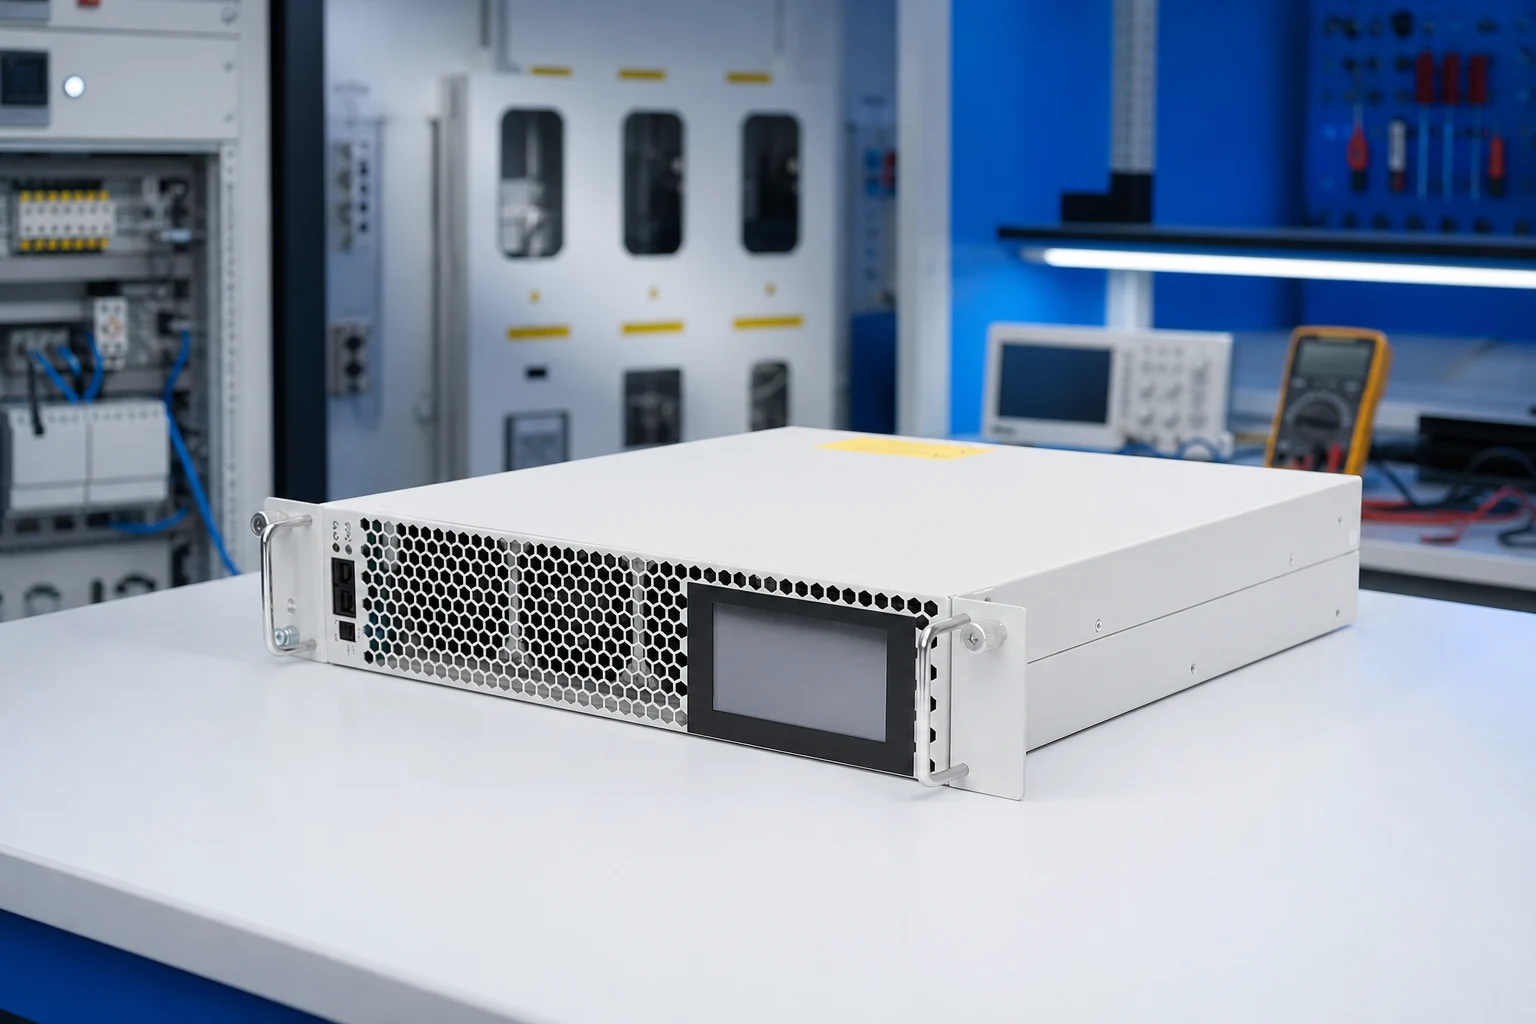
Delimitar a medição do alimentador do misturador
Os alimentadores dos misturadores caracterizam o funcionamento dos lotes; o ponto de acoplamento comum (PCC) do barramento de processo responde a uma questão diferente. Registe os detalhes dos transformadores de corrente (CT), os IDs dos lotes e se as linhas de embalagem partilhavam o mesmo barramento.
Para grupos de variadores de frequência de misturadores, liquidificadores e agitadores em unidades de produção alimentar, registe as fases de enchimento, mistura, descarga, lavagem CIP e inatividade entre lotes. Associe o tamanho do lote e a receita a cada registo e indique se as linhas de embalagem adjacentes estavam a funcionar no mesmo barramento.
Um registo prático pré-RFQ para esta aplicação inclui normalmente:
- Diagrama unifilar dos alimentadores de processo e de embalagem.
- Espectros durante os períodos de enchimento, mistura, descarga e CIP.
- Notas associadas ao estado operacional do lote e do CIP.
- Inventário dos equipamentos de compensação em salas com classificação adequada para operações de lavagem.
- Tendências da procura ao longo de um dia completo de produção, incluindo as operações de higienização.
| Foco dos registos na indústria alimentar | Elementos de prova a anexar | Decisão apoiada |
|---|---|---|
| Atividade no alimentador do misturador monitorizado | Espectro atual, tendência RMS, estado de carga, referência do TC | Caracterização da fonte local |
| Atividade no limite do sistema | Tendências de tensão/corrente, dados do transformador e a montante | Âmbito de mitigação de limites |
| Repetibilidade entre ciclos de produção e de higienização | Múltiplas janelas operacionais rotuladas | Planeamento de capacidade e comissionamento |
| Equipamento ligado | inventário de proteção, compensação e unifilar | Revisão de interação e integração |
Importante: Não dimensione a capacidade do APF com base apenas em períodos de mistura, sem identificar os períodos de CIP e de inatividade (Fonte: Medição de harmónicas de VFD e seleção de APF). Os períodos de higienização alteram quais os acionamentos que estão em funcionamento.
Manter os indicadores-chave de desempenho (KPIs) de higiene separados do âmbito da distorção harmónica
Os resultados relativos a alergénios e à higiene não são comprovados por espectros harmónicos. Mantenha os critérios de aceitação do processo separados dos critérios de aceitação da mitigação elétrica.
O Visão geral da norma IEEE 519 ajuda a definir os limites da linguagem utilizada; as unidades industriais alimentares continuam a precisar de definições relativas à lavagem com água sob pressão e aos cenários de produção por lotes no pedido de cotação (RFQ).
Os operadores devem também registar o nível de enchimento do misturador e a etapa da receita do agitador, juntamente com os IDs dos lotes, uma vez que esses estados alteram a necessidade de binário. Registe uma breve nota sobre a fase química do CIP junto ao registo elétrico, para que as equipas de higienização e elétrica possam conciliar os carimbos temporais durante a análise do RFQ. Estas notas são breves, mas permitem comparar os períodos de produção por lotes e de CIP para efeitos de cotação e acompanhamento da colocação em serviço no local.
Selecionar as medidas de mitigação após a análise dos registos dos lotes
O AHF/APF é relevante quando é acordada a redução da corrente harmónica no barramento do processo da unidade alimentar ou no PCC. O SVG pode ajudar a compensar as oscilações de potência reativa durante as rampas do agitador. As soluções passivas exigem uma análise de ressonância na rede elétrica da área de processamento.
| Categoria de mitigação | Útil quando | Confirmar antes de RFQ |
|---|---|---|
| AHF / APF | A redução da corrente harmónica no barramento do processo da unidade alimentar ou no PCC está documentada | Espectro, plano de TC, trajeto térmico, proteção, ensaio de aceitação |
| SVG / ASVG | O suporte rápido de potência reativa é o objetivo principal | Perfil de tensão, compensação existente, controlos, comissionamento |
| Afinação passiva | Um estudo de sistema mostra uma função sintonizada ou dessintonizada estável | Revisão de ressonância, política de comutação, acesso de manutenção |
| Alteração operacional | A programação ou o faseamento dos turnos alteram materialmente a procura | Aprovação do proprietário e implementação documentada |
Preparar um dossier de evidências para o pedido de cotação (RFQ) relativo aos lotes e ao CIP
Antes de solicitar propostas aos fornecedores, reúna espectros identificados por lote, tabelas dos períodos de CIP, notas sobre os transformadores de corrente (CT) e um diagrama unifilar do processo com anotações. Esclareça se a decisão diz respeito à resolução local de problemas do misturador, à avaliação do barramento do processo ou à mitigação da corrente harmónica. Apresente separadamente os períodos de produção e de higienização.
Exija que a proposta especifique as encomendas abrangidas, os índices de proteção dos invólucros contra a lavagem com água e os ensaios de aceitação. Inclua margem de capacidade para futuros misturadores e enumere a compensação nas salas sujeitas a lavagem com água. Identifique quem atribui os IDs aos lotes e quem assina a lista de verificação de aceitação.
Adicione os índices de proteção IP para lavagem com água, os períodos de paragem para higienização e um glossário dos códigos dos lotes, para evitar que os ficheiros CIP sejam confundidos com os períodos de procura de produção. Inclua verificações de polaridade dos CT, intervalos de amostragem e uma nota que indique se as linhas de embalagem partilharam o barramento do processo durante cada registo. Registe a margem de capacidade de reserva prevista para futuros misturadores e identifique o responsável pela lista de verificação de aceitação antes do início do processo de cotação.
Reveja o Página do Filtro Harmónico Ativo CNBYG AHF com os registos de produção por lotes e de CIP anexados. O guia de fabrico automóvel sobre Medição de harmónicas de VFD e seleção de APF mostra como a simultaneidade de vários alimentadores é registada noutro tipo de unidade industrial.
Instalação sujeita a restrições de lavagem
Documente os índices de proteção IP, os invólucros em aço inoxidável ou revestidos, as vedações dos cabos e os períodos de paragem para higienização. A aceitação deve reproduzir os estados de produção por lotes e de CIP utilizados como referência.
O cenário industrial relacionado em Seleção de APF e SVG para o fabrico de automóveis mostra como os registos dos estados dos lotes permitem realizar verificações comparáveis durante a colocação em serviço.
Lista de verificação para consultas na indústria alimentar
Inclua os dados do diagrama unifilar, os espectros identificados por lote, o inventário de misturadores, os detalhes da compensação e as limitações relativas à lavagem com água. A CNBYG pode avaliar a adequação da solução, mas não deve garantir a certificação de segurança alimentar, as metas de rendimento dos lotes ou um resultado harmónico garantido. Submeta através do Página de contacto da CNBYG.
Perguntas frequentes
Porquê incluir períodos de lavagem CIP no registo?
Os estados de lavagem e de inatividade alteram os equipamentos de acionamento que estão em funcionamento, pelo que os dados do pedido de cotação (RFQ) devem distinguir os lotes de produção dos períodos de higienização.
As linhas de embalagem devem ser medidas em conjunto com os misturadores?
Meça o barramento onde serão aplicadas as medidas de mitigação; inclua os alimentadores das linhas de embalagem quando a simultaneidade das cargas nesse barramento for relevante para o objetivo.
A mitigação de harmónicas garante resultados em matéria de segurança alimentar?
Não. A higiene, o controlo de alergénios e os controlos do processo continuam a ser responsabilidades de engenharia distintas.
É suficiente uma única medição para selecionar equipamento de mitigação?
Geralmente, não nas instalações alimentares. Os ciclos de produção por lotes, os períodos CIP e a definição dos objetivos determinam se os dados permitem avaliar a capacidade.
É possível dimensionar o equipamento de mitigação apenas com base na potência nominal em kW dos misturadores?
Não. A potência nominal em kW é apenas um dado de referência; os espectros medidos e os registos dos lotes determinam a base de dimensionamento da capacidade.
Este artigo garante um resultado de conformidade ou operacional?
Não. Os programas de segurança alimentar, as condições da rede e a colocação em serviço são específicos de cada instalação.
Referências
- Enquadramento do controlo de harmónicas segundo a IEEE 519 para projetos de harmónicas em variadores de velocidade (VFD) de misturadores na indústria alimentar
- Referência geral da NEMA MG 1 sobre sistemas de motores para análises de harmónicas em variadores de velocidade (VFD) de misturadores na indústria alimentar
- United States FDA food facility resources