Robot Las Harmonics di Pabrik Otomotif: Panduan Pengukuran dan Mitigasi APF/SVG
Harmonik robot pengelasan adalah masalah kualitas daya umum di bengkel bodi otomotif karena beban pengelasan tahanan beralih dengan cepat, menarik arus pulsa tinggi, dan sering beroperasi dalam siklus tugas yang tidak merata di seluruh fase. Hasilnya bisa berupa distorsi harmonik, penurunan tegangan, kedip, faktor daya rendah, dan stres pada transformator, kabel, pengendali robot, serta bank kapasitor yang ada.
Panduan ini menjelaskan cara membaca profil harmonik dari jalur robot pengelasan, data apa yang harus dikumpulkan sebelum menentukan ukuran peralatan mitigasi, dan kapan filter harmonik aktif (APF/AHF), generator variabel statis (SVG), atau sistem gabungan harus ditentukan.
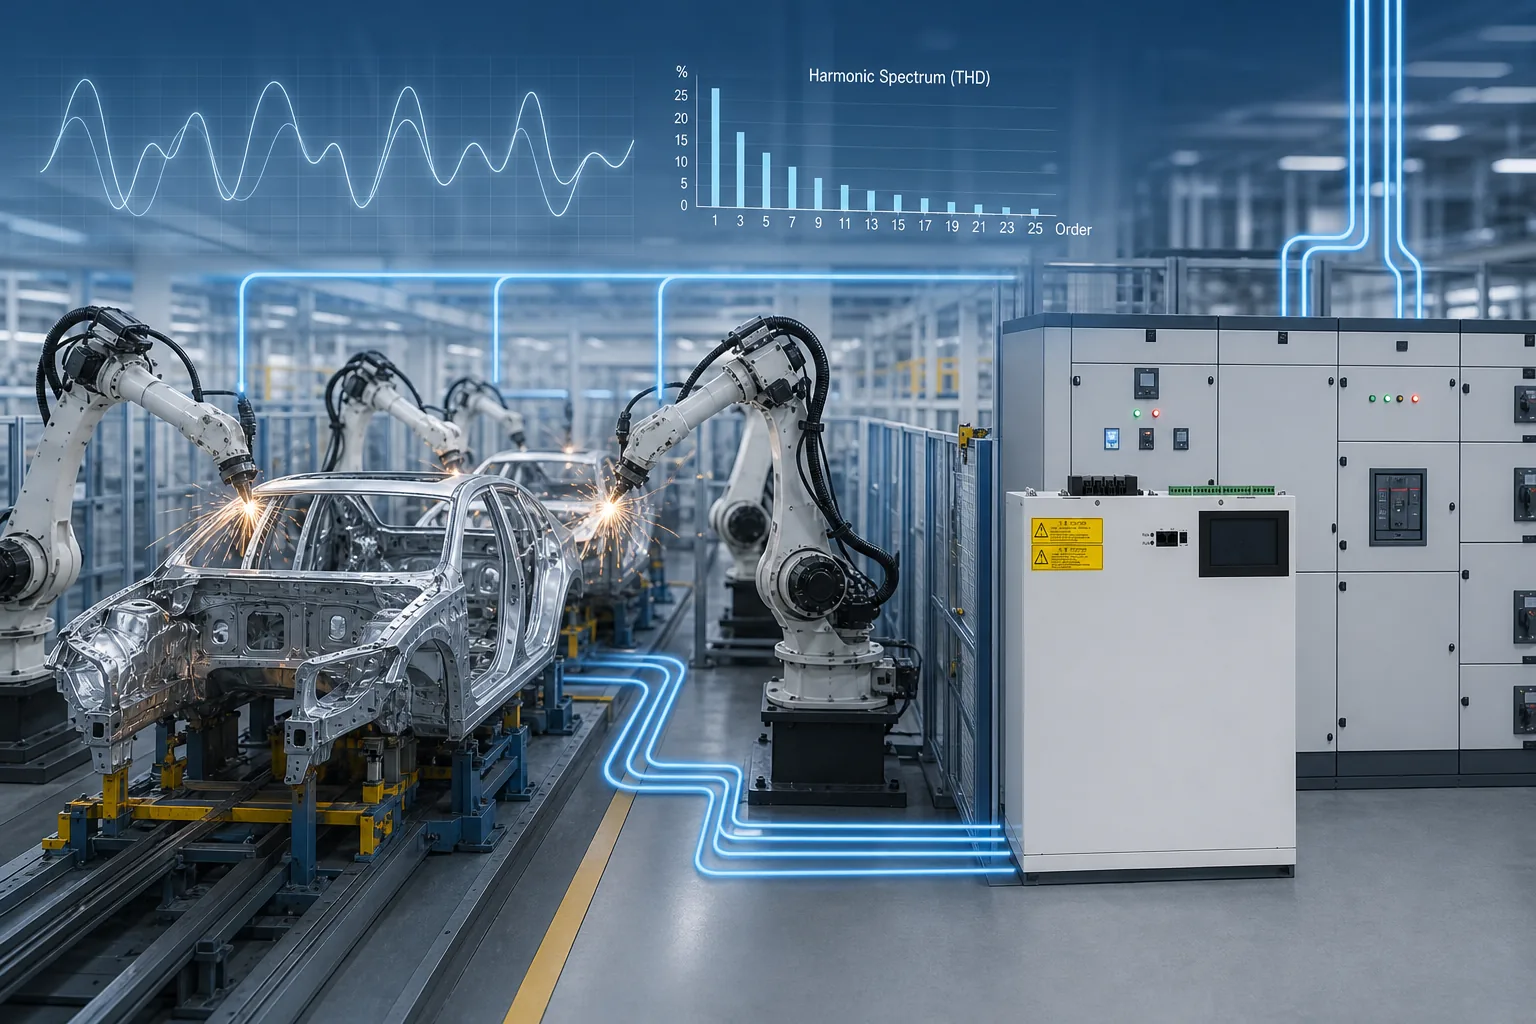
Bagian 1. Mengapa robot pengelasan menimbulkan masalah kualitas daya?
Pengelasan titik robotik dan pengelasan tahanan bukan beban linier yang stabil. Lengan robot dapat menarik pulsa arus tajam selama interval pengelasan, turun mendekati keadaan diam, lalu mengulangi siklus ratusan atau ribuan kali selama shift produksi. Ketika banyak robot beroperasi dalam siklus yang tumpang tindih, sistem listrik melihat pola beban yang berubah cepat dan sering tidak seimbang.
Di bengkel bodi otomotif, papan saklar yang sama juga dapat memasok konveyor, penggerak servo, auxiliary yang dikendalikan VFD, dan sistem kontrol. Beban gabungan ini dapat menimbulkan beberapa gangguan sekaligus:
| Gangguan | Penyebab jalur pengelasan | Risiko pabrik |
|---|---|---|
| Harmonik arus | Rectifier, pengelasan inverter, tahap input nonlinier | Pemanasan trafo dan kabel |
| Penurunan tegangan | Pulsa pengelasan arus tinggi singkat | Kerusakan robot dan ketidak konsistenan pengelasan yang buruk |
| Kedipan tegangan | Fluktuasi arus yang berulang | Fluktuasi tegangan yang terlihat dan ketidakstabilan kontrol |
| Faktor daya rendah | Kebutuhan daya reaktif selama siklus pengelasan | Kebutuhan daya semu yang lebih tinggi dan penalti faktor daya dari perusahaan utilitas |
| Ketidakseimbangan tiga fase | Beban pengelasan satu fase atau antarfase yang tidak merata | Beban berlebih pada netral dan penurunan pemanfaatan transformator |
Untuk konteks pabrik yang lebih luas, lihat solusi CNBYG solusi manufaktur otomotif.
Bagian 2. Apa saja yang termasuk dalam profil harmonik robot pengelasan?
Profil harmonisa robot pengelasan lebih dari sekadar satu angka THD. Insinyur harus memperhatikan pola waktu, spektrum harmonisa, respons tegangan, serta apakah distorsi hanya muncul selama pulsa pengelasan atau terus berlangsung sepanjang giliran produksi.
Elemen profil yang umum meliputi:
| Pengukuran | Mengapa itu penting |
|---|---|
| THDi dan harmonisa arus individual | Menunjukkan orde harmonisa yang harus ditargetkan oleh APF |
| THDv pada bus atau PCC | Menunjukkan apakah distorsi saat ini memengaruhi kualitas tegangan |
| TDD | Lebih sesuai untuk perencanaan berdasarkan standar IEEE 519 dibandingkan hanya menggunakan THDi sesaat |
| Keripan Pst / Plt | Menangkap fluktuasi tegangan berulang akibat siklus pengelasan |
| Faktor daya / fluktuasi kvar | Menentukan apakah diperlukan kompensasi variabel SVG atau cepat |
| Ketidakseimbangan arus fase | Mengidentifikasi pengelompokan robot yang tidak merata atau beban pengelasan satu fase |
| Gelombang arus tingkat siklus | Menampilkan permintaan puncak dan tingkat keparahan siklus tugas |
Studi kasus bengkel pengelasan yang dipublikasikan sering melaporkan komponen harmonik ke-3, ke-5, ke-7, ke-9, dan ke-11 yang kuat, tetapi setiap pabrik harus diukur. Merek robot, topologi pengelasan, impedansi transformator, penjadwalan produksi, dan jumlah pengelasan simultan semuanya dapat mengubah spektrum.
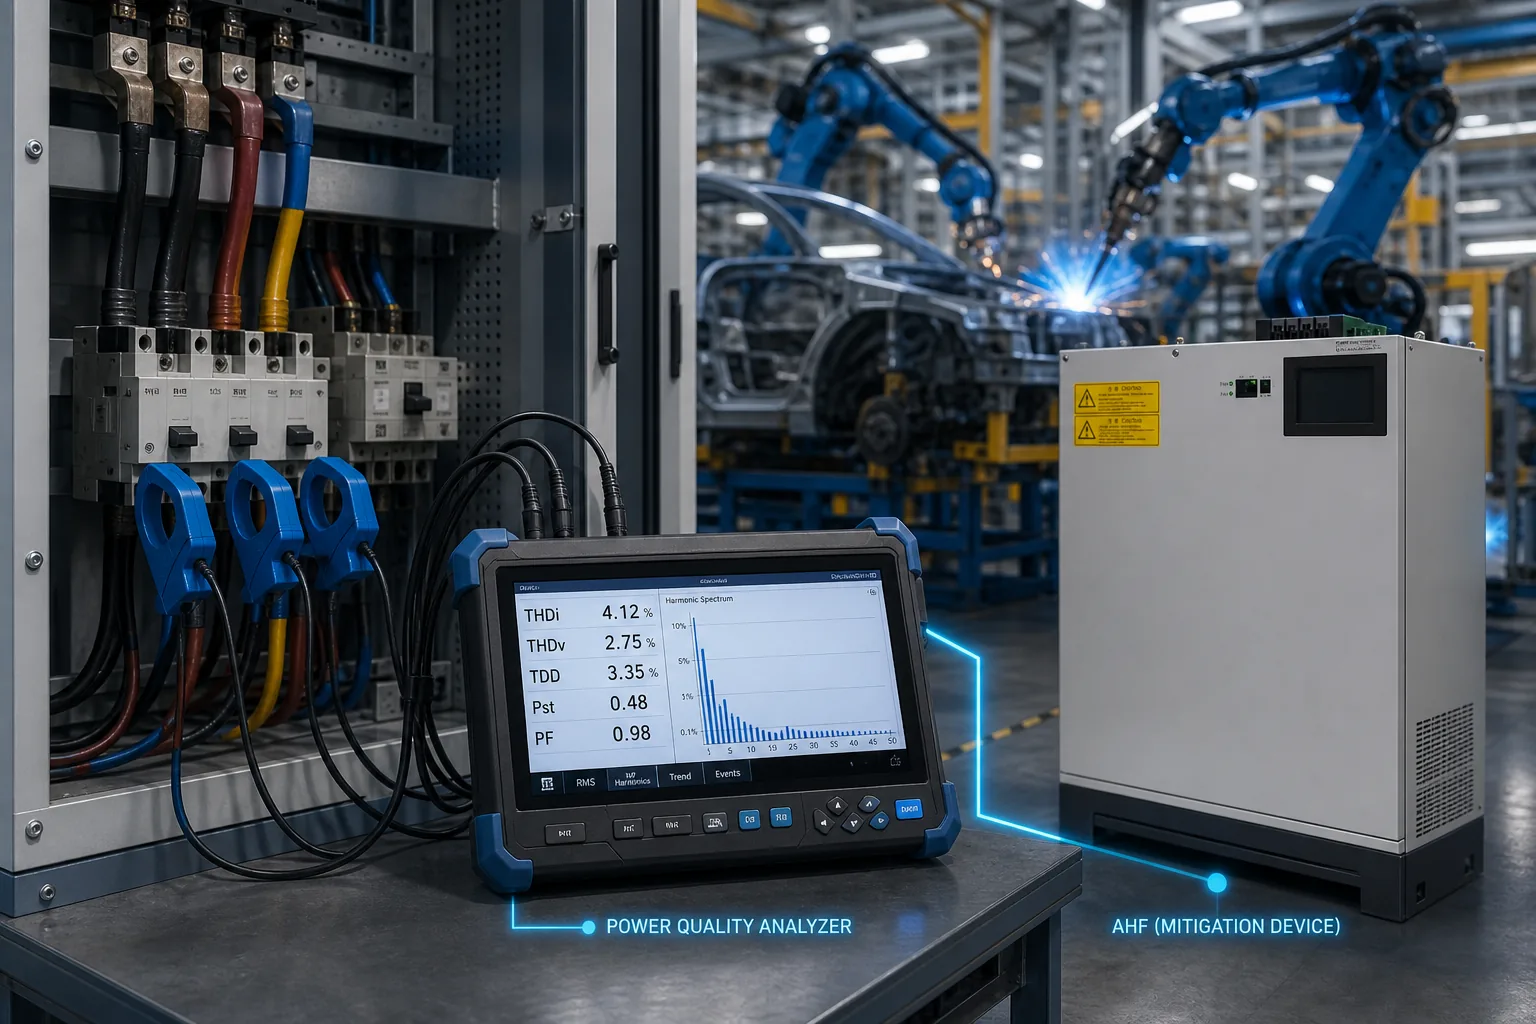
Bagian 3. Bagaimana insinyur harus mengukur kualitas daya jalur pengelasan?
Mulailah dari titik di mana masalah terlihat, lalu kerjakan ke hulu. Banyak proyek mengukur panel saklar jalur pengelasan dan PCC pabrik. Pengukuran tingkat jalur membantu menentukan peralatan mitigasi; pengukuran PCC membantu memverifikasi target harmonik dan faktor daya yang dihadapi utilitas.
Gunakan analyzer kualitas daya yang dapat merekam harmonik, flicker, gelombang arus, penurunan tegangan, dan ketidakseimbangan selama produksi nyata. Pengukuran idle singkat tidak cukup. Tangkap setidaknya satu jendela produksi yang mewakili, termasuk saat start-up, puncak pengelasan, pergantian jalur, dan downtime yang direncanakan.
| Data yang harus dikumpulkan | Catatan yang disarankan |
|---|---|
| Tegangan dan frekuensi | Konfirmasi 480 V / 60 Hz atau desain khusus proyek |
| Pengawatan | 3P3W atau 3P4W, arus netral jika ada |
| Kapasitas dan impedansi transformator | Diperlukan untuk memahami distorsi tegangan dan kondisi hubung singkat |
| Jumlah dan pengelompokan robot | Diperlukan untuk memahami kejadian pengelasan yang berlangsung secara bersamaan |
| THDi / THDv / TDD | Rekam tren dan spektrum harmonisa |
| Pst / Plt | Penting untuk memahami kedipan (flicker) dan fluktuasi tegangan |
| Detail bank kapasitor yang sudah ada | Periksa risiko detuning dan resonansi |
| Profil beban produksi | Diperlukan untuk menentukan kapasitas APF/SVG secara realistis |
Untuk perencanaan harmonisa, para insinyur umumnya mengacu pada Standar IEEE 519, yang menerapkan sasaran distorsi pada titik kopling bersama (PCC). Jangan berasumsi bahwa hasil PCC yang baik berarti jalur pengelasan itu sendiri dalam kondisi sehat; robot yang sensitif mungkin tetap memerlukan koreksi di area lokal.
Bagian 4. Bagaimana harmonik mempengaruhi kualitas pengelasan, robot, dan transformator?
Harmonisa dan perubahan tegangan yang cepat dapat menimbulkan masalah nyata dalam produksi, bukan sekadar masalah dalam laporan kelistrikan. Arus yang terdistorsi meningkatkan pemanasan RMS pada kabel, busbar, transformator, dan perangkat proteksi. Distorsi serta penurunan tegangan dapat mengganggu pengendali robot, penggerak servo, PLC, sensor, dan modul komunikasi.
Untuk kualitas pengelasan, kestabilan tegangan sangat penting karena panas pengelasan bergantung pada arus dan waktu. Penurunan tegangan yang parah atau kebutuhan daya reaktif yang berfluktuasi dapat mengurangi konsistensi hasil pengelasan. Operator mungkin mendapati alarm yang tidak semestinya, kualitas pengelasan yang tidak konsisten, kabinet yang terlalu panas, atau pemutus daya yang bekerja tanpa alasan jelas saat produksi mencapai puncaknya, bukan saat pengujian pemeliharaan.
Risiko terbesar adalah menganggap setiap gejala sebagai masalah faktor daya biasa. Bank kapasitor konvensional dapat membantu menstabilkan beban induktif, tetapi bengkel pengelasan memiliki karakteristik beban yang dinamis dan nonlinier.
Jika bank kapasitor tidak dilengkapi reaktor detuning dan profil harmonisa diabaikan, kapasitor dapat mengalami beban berlebih atau ikut menyebabkan resonansi. Oleh karena itu, proyek bengkel pengelasan harus mengukur harmonisa sebelum menambahkan atau memperluas kompensasi kapasitor.
Bagian 5. Kapan harus menentukan APF, SVG, atau keduanya?
APF/AHF dan SVG mengatasi aspek yang berbeda dari masalah kualitas daya pada robot pengelasan. Pemilihan perangkat harus didasarkan pada data hasil pengukuran.
| Temuan utama | Mitigasi yang disukai | Alasan |
|---|---|---|
| Harmonisa arus tinggi / TDD tinggi | AHF / APF Filter Harmonik Aktif | Menginjeksikan arus harmonisa tandingan secara real-time |
| Fluktuasi daya reaktif yang cepat / faktor daya (PF) rendah | SVG Static Var Generator | Menyediakan kompensasi kvar dinamis dengan cepat |
| Flicker akibat fluktuasi faktor daya | SVG ditambah studi rekayasa | Menstabilkan tegangan ketika impedansi sumber mendukung koreksi |
| Harmonisa disertai faktor daya rendah dan ketidakseimbangan | APF + SVG atau sistem kualitas daya terintegrasi | Memisahkan pengendalian harmonisa dan daya reaktif |
| Risiko resonansi pada bank kapasitor yang sudah ada | Lakukan kajian ulang sebelum menambahkan kapasitas kapasitansi | Menghindari amplifikasi tegangan harmonik |
Untuk kerangka pengambilan keputusan APF/SVG yang lebih luas di pabrik otomotif, lihat panduan kualitas daya untuk manufaktur otomotif. Untuk dasar-dasar pemilihan filter, lihat Panduan pemilihan AHF.
Bagian 6. Bagaimana peralatan mitigasi harus diintegrasikan dan dikomisioningkan?
Sebagian besar proyek lini pengelasan memasang peralatan mitigasi pada panel distribusi pengelasan, panel distribusi utama bengkel bodi kendaraan, atau PCC (titik sambung bersama) pabrik. Titik pemasangan yang tepat bergantung pada lokasi terjadinya distorsi, tingkat sensitivitas peralatan di sekitarnya, dan apakah batas yang ditetapkan oleh perusahaan penyedia listrik juga terlampaui.
Integrasi harus mencakup:
- Verifikasi lokasi dan polaritas transformator arus
- Koordinasi sistem proteksi dengan penyulang pengelasan
- Jarak bebas termal dan ventilasi untuk elektronika daya
- Komunikasi dengan SCADA, EMS, atau sistem pemantauan fasilitas jika tersedia
- Pengujian beban bertahap berdasarkan urutan pengelasan aktual
- Laporan sebelum dan sesudah untuk THDi, THDv, TDD, faktor daya (PF), kedipan tegangan, dan ketidakseimbangan
Proses commissioning tidak boleh berhenti pada tahap “perangkat telah dinyalakan”. Para insinyur harus membandingkan bentuk gelombang sebelum dan sesudah mitigasi dalam kondisi produksi yang sama. Jika urutan pengoperasian robot berbeda, hasil perbandingan dapat menyesatkan.
Bagian 7. Apa saja yang harus dimasukkan ke dalam RFQ APF/SVG jalur pengelasan?
Dokumen RFQ yang baik memungkinkan pemasok membedakan mitigasi harmonik dari kompensasi daya reaktif serta menghindari penentuan kapasitas yang terlalu kecil. Sertakan diagram garis tunggal kelistrikan, data transformator, profil beban operasional lini pengelasan, dan file pengukuran kondisi awal.
Daftar periksa RFQ yang direkomendasikan:
- Tegangan lokasi, frekuensi, sistem pentanahan, dan pengkabelan
- Jumlah robot pengelasan, jenis proses, dan pola siklus kerja
- Spektrum harmonik berdasarkan fase dan rentang waktu
- THDi, THDv, TDD, Pst, Plt, faktor daya, dan ketidakseimbangan
- Detail sistem bank kapasitor / reaktor detuned / PFC yang sudah terpasang
- Persyaratan perencanaan PF target dan harmonik
- Titik instalasi yang diutamakan dan ruang kabinet yang tersedia
- Protokol komunikasi dan persyaratan alarm
- Rencana ekspansi untuk sel pengelasan di masa depan
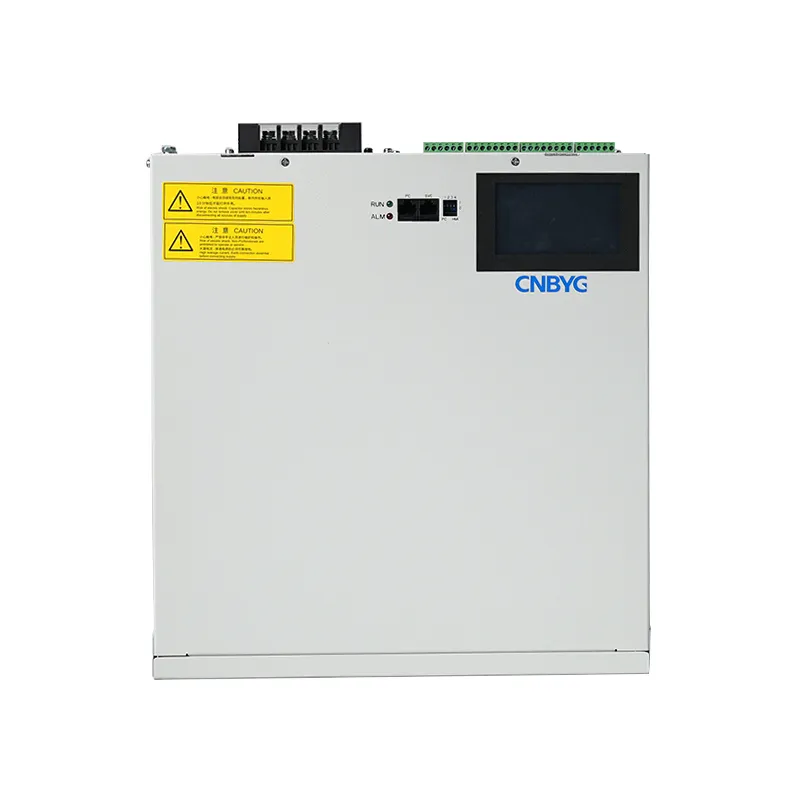
CNBYG dapat meninjau data pengukuran dan merekomendasikan produk dari Sistem Kualitas Daya portofolio, termasuk peralatan APF/AHF dan SVG. Bagikan diagram garis tunggal dan laporan kualitas daya Anda melalui halaman kontak.
FAQ
Apa penyebab harmonik robot pengelasan?
Penyearah nonlinier, catu daya pengelasan inverter, dan arus pengelasan pulsa cepat menciptakan arus harmonik dan distorsi tegangan.
Order harmonik apa yang umum dalam jalur pengelasan?
3rd, 5th, 7th, 9th, dan 11th mungkin muncul, tetapi spektrum sebenarnya harus diukur di lokasi.
Bisakah SVG menghilangkan harmonik pengelasan?
Tidak. SVG memperbaiki daya reaktif dan faktor daya. APF/AHF digunakan untuk mitigasi arus harmonik.
Apakah robot pengelasan selalu membutuhkan APF?
Tidak. APF dibenarkan jika pengukuran menunjukkan arus harmonisa yang berlebihan, TDD, distorsi tegangan, atau tekanan pada peralatan terkait.
Mengapa bank kapasitor berisiko di bengkel pengelasan?
Kapasitor dapat mengalami stres berlebih atau beresonansi dengan harmonik pengelasan nonlinier jika tidak dirancang dan disetel dengan benar.
Di mana sebaiknya APF atau SVG dipasang?
Di panel listrik jalur pengelasan, panel distribusi body-shop, atau PCC tergantung pada lokasi gangguan yang diukur dan target proyek.
Berapa lama kualitas daya pengelasan harus diukur?
Rekam produksi yang mewakili, termasuk puncak pengelasan, pergantian, dan periode diam; tangkapan layar tanpa beban singkat tidak cukup.
Apa yang harus dikirim untuk RFQ CNBYG?
Kirim diagram garis tunggal, daftar beban pengelasan, laporan pengukuran, target, tegangan, kabel, batasan kabinet, dan rencana ekspansi.