Harmónicos do Robô de Soldar em Fábricas Automóveis: Guia de Medição e Mitigação de APF/SVG - CNBYG
Harmónicos de robôs de soldadura são um problema comum de qualidade de energia em oficinas de chapa automóvel porque as cargas de soldadura por resistência mudam rapidamente, consomem alta corrente pulsada e frequentemente operam em ciclos de serviço desiguais entre fases. O resultado pode ser distorção harmónica, quedas de tensão, cintilação, baixo fator de potência e stress em transformadores, cabos, controladores de robôs e bancos de condensadores existentes.
Este guia explica como interpretar o perfil harmónico das linhas de robôs de soldadura, quais dados recolher antes de dimensionar equipamentos de mitigação e quando deve ser especificado um filtro harmónico ativo (APF/AHF), gerador de var (SVG) ou sistema combinado.
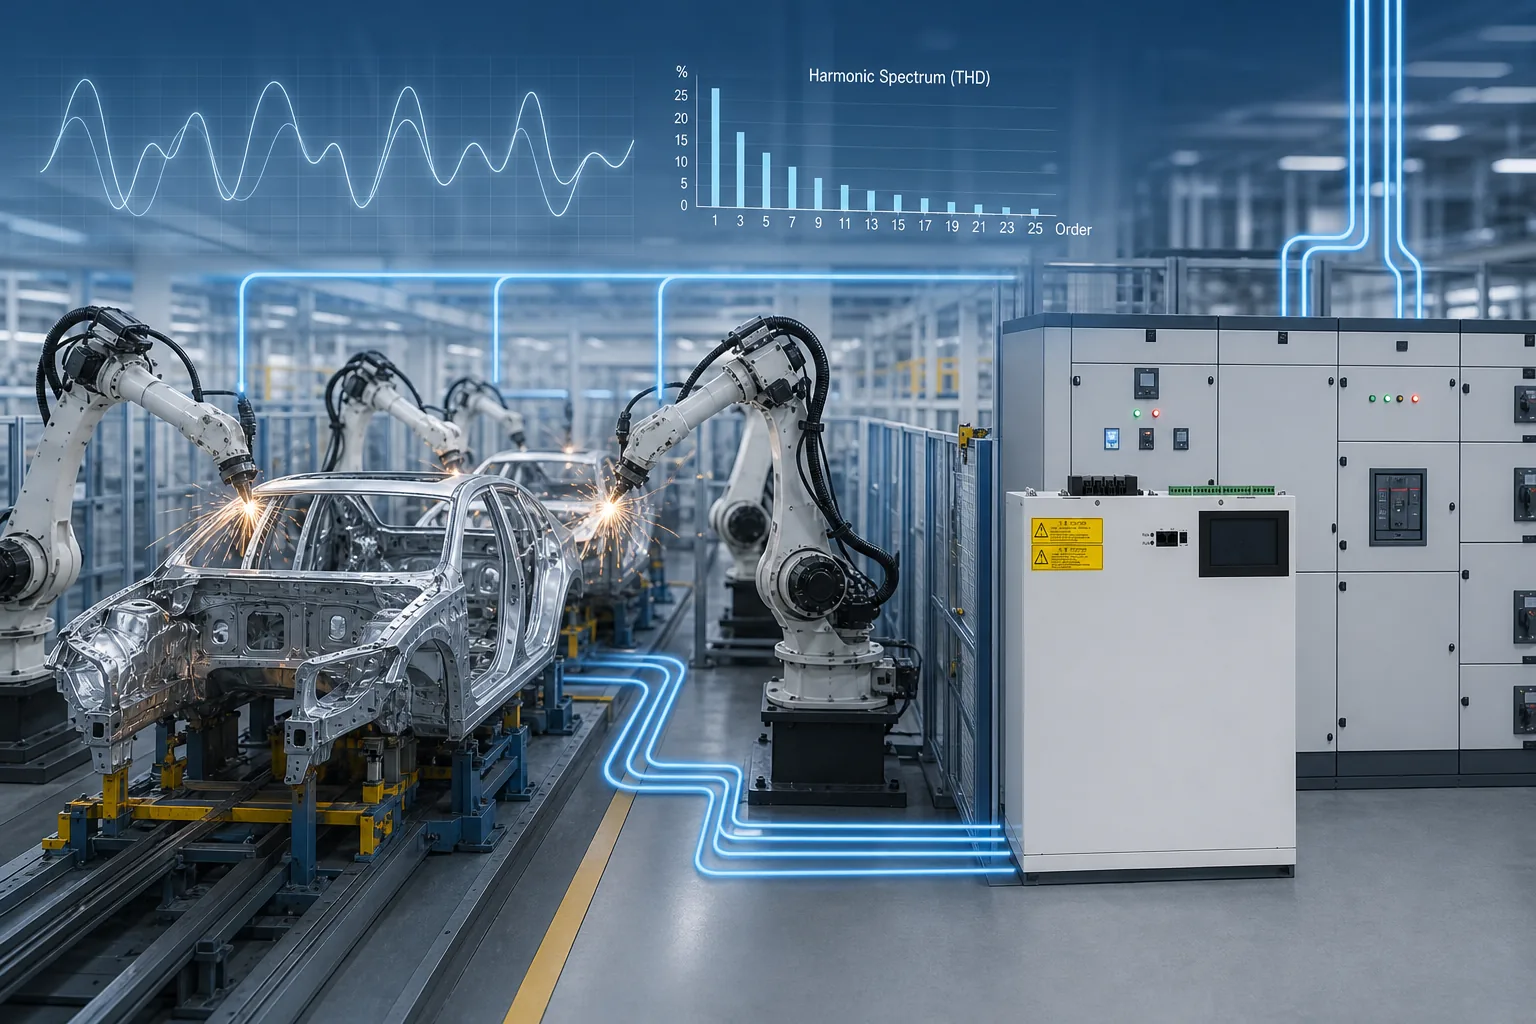
Parte 1. Por que razão os robôs de soldadura criam problemas de qualidade de energia?
A soldadura por pontos robótica e a soldadura por resistência não são cargas lineares constantes. Um braço de robô pode consumir um pulso de corrente agudo durante o intervalo de soldadura, baixar perto do estado de repouso, e depois repetir o ciclo centenas ou milhares de vezes durante um turno de produção. Quando muitos robôs operam em ciclos sobrepostos, o sistema elétrico observa um padrão de carga que muda rapidamente e muitas vezes está desequilibrado.
Numa oficina de chapa automóvel, o mesmo quadro de distribuição pode também alimentar transportadores, acionamentos servo, auxiliares alimentados por VFD e sistemas de controlo. A carga combinada pode criar várias perturbações ao mesmo tempo:
| Distúrbio | Causa na linha de soldadura | Risco para a instalação |
|---|---|---|
| Harmónicos de corrente | Retificadores, soldadores inversores, estágios de entrada não lineares | Aquecimento de transformadores e cabos |
| Quedas de tensão | Curtos pulsos de soldadura de alta corrente | Falhas no robô e má consistência na soldadura |
| Flicker | Oscilações de corrente repetidas | Flutuação visível de tensão e instabilidade de controlo |
| Baixo fator de potência | Demanda reativa durante ciclos de soldadura | Maior demanda aparente e penalizações de PF da utilidade |
| Desequilíbrio trifásico | Carregamento desigual de soldadura monofásica ou linha-a-linha | Stress no neutro e utilização reduzida do transformador |
Para o contexto mais amplo da fábrica, consulte o CNBYG Solução de fabricação de automóveis.
Parte 2. O que inclui o perfil harmónico de um robô de soldadura?
Um perfil harmónico de um robô de soldadura é mais do que um número THD. Os engenheiros devem analisar o padrão temporal, o espectro harmónico, a resposta de tensão e se a distorção aparece apenas durante os pulsos de soldadura ou persiste ao longo do turno de produção.
Elementos típicos do perfil incluem:
| Medição | Porque é que isso importa |
|---|---|
| THDi e harmónicos de corrente individuais | Mostra quais as ordens harmónicas que o APF deve direcionar |
| THDv no barramento ou PCC | Mostra se a distorção de corrente está a afetar a qualidade da tensão |
| TDD | Melhor para planeamento ao estilo IEEE 519 do que apenas THDi instantâneo |
| Cintilação Pst / Plt | Captura a flutuação de tensão repetitiva dos ciclos de soldadura |
| Fator de potência / oscilações de kvar | Determina se é necessário compensação de variação rápida ou SVG |
| Desequilíbrio de corrente de fase | Identifica agrupamentos desiguais de robôs ou carga de solda monofásica |
| Forma de onda de corrente ao nível do ciclo | Mostra a demanda máxima e a gravidade do ciclo de trabalho |
Estudos de caso publicados em oficinas de soldagem frequentemente relatam componentes harmônicos fortes de 3º, 5º, 7º, 9º e 11º harmônicos, mas cada instalação deve ser medida. Marca do robô, topologia do soldador, impedância do transformador, programação de produção e o número de soldas simultâneas podem alterar o espectro.
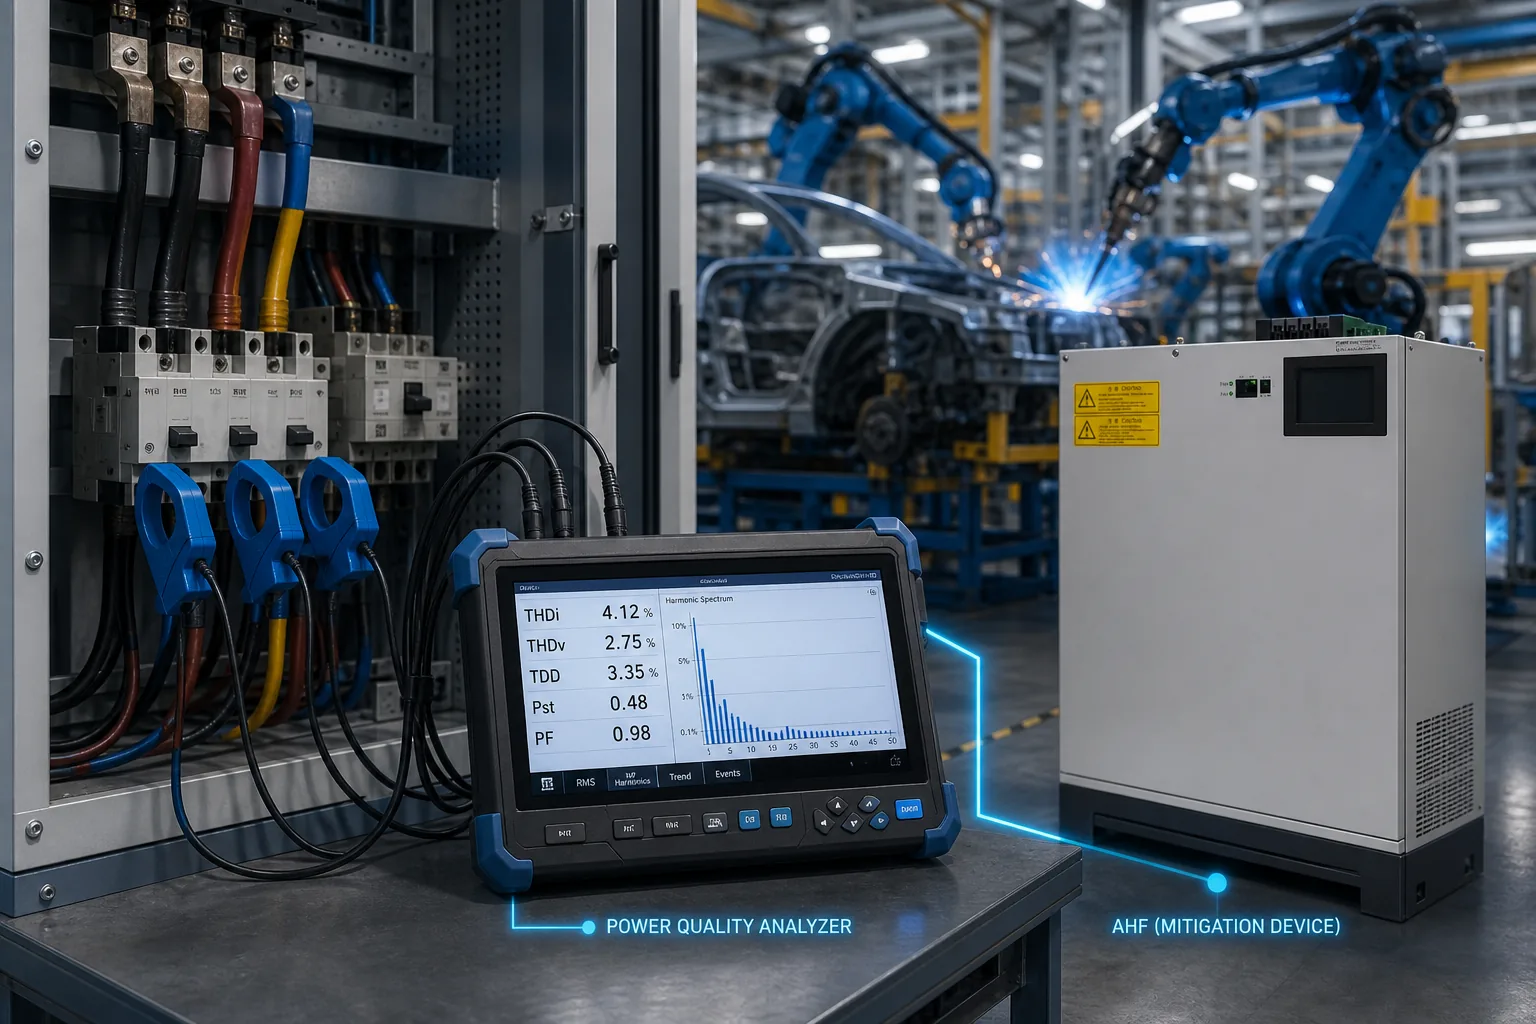
Parte 3. Como devem os engenheiros medir a qualidade de energia na linha de soldadura?
Comece no ponto onde o problema é visível, depois trabalhe na origem. Muitos projetos medem tanto o quadro de distribuição da linha de solda quanto o PCC da instalação. A medição ao nível da linha ajuda a especificar o equipamento de mitigação; a medição do PCC ajuda a verificar as metas de harmônicos e fator de potência voltadas para a utilidade.
Use um analisador de qualidade de energia que possa registrar harmônicos, flicker, forma de onda de corrente, quedas de tensão e desequilíbrio durante a produção real. Uma medição curta de ociosidade não é suficiente. Capture pelo menos uma janela de produção representativa, incluindo arranque, pico de soldagem, mudança de linha e paragem planeada.
| Dados a coletar | Nota recomendada |
|---|---|
| Tensão e frequência | Confirme 480 V / 60 Hz ou projeto específico |
| Fiação | 3P3W ou 3P4W, corrente neutra se presente |
| Classificação e impedância do transformador | Necessário para distorção de tensão e contexto de curto-circuito |
| Contagem e agrupamento de robôs | Necessário para compreender eventos de soldagem simultâneos |
| THDi / THDv / TDD | Capturar tendência e espectro harmônico |
| Pst / Plt | Importante para flicker e flutuação de tensão |
| Detalhes do banco de capacitores existente | Verificar risco de desajuste e ressonância |
| Perfil de duty de produção | Necessário para dimensionamento realista de APF/SVG |
Para planejamento harmônico, os engenheiros geralmente referenciam Norma IEEE 519, que aplica metas de distorção no ponto de acoplamento comum. Não assuma que um resultado limpo no PCC significa que a linha de soldagem em si está saudável; robôs sensíveis ainda podem precisar de correção localizada.
Parte 4. Como é que os harmónicos afetam a qualidade da soldadura, os robôs e os transformadores?
Harmônicos e rápidas mudanças de tensão podem criar problemas práticos de produção, não apenas relatórios elétricos. Corrente distorcida aumenta o aquecimento RMS em cabos, barramentos, transformadores e dispositivos de proteção. Distorção de tensão e quedas podem perturbar controladores de robô, acionamentos servo, PLCs, sensores e módulos de comunicação.
Para a qualidade da soldagem, a estabilidade da tensão importa porque o calor da solda depende da corrente e do tempo. Quedas severas de tensão ou demanda reativa flutuante podem reduzir a repetibilidade. O operador pode ver alarmes de incômodo, qualidade de solda inconsistente, sobreaquecimento de armários ou disparos inexplicáveis durante picos de produção, em vez de durante testes de manutenção.
O maior risco é tratar todos os sintomas como um simples problema de fator de potência. Bancos de capacitores convencionais podem ajudar a estabilizar cargas indutivas, mas as oficinas de soldagem são dinâmicas e não lineares.
Se o banco de condensadores não estiver desajustado e o perfil harmónico for ignorado, os condensadores podem ficar sobrecarregados ou participar em ressonância. É por isso que os projetos de oficina de soldadura devem medir os harmónicos antes de adicionar ou expandir a compensação de condensadores.
Parte 5. Quando deve ser especificado um APF, SVG ou ambos?
APF/AHF e SVG resolvem diferentes partes do problema de qualidade de energia do robô de soldadura. A escolha do dispositivo deve seguir os dados medidos.
| Constatação principal | Mitigação preferida | Razão |
|---|---|---|
| Harmônicos de corrente elevados / TDD alto | Filtro Harmônico Ativo AHF / APF | Injeta corrente de contra-harmónicos em tempo real |
| Oscilações rápidas de potência reativa / baixo fator de potência | Gerador de Potência Reativa Estática SVG | Fornece compensação rápida de kvar dinâmica |
| Flicker com oscilações de fator de potência | Estudo de engenharia do SVG mais | Estabiliza a tensão quando a impedância da fonte suporta a correção |
| Harmónicos mais baixo fator de potência e desequilíbrio | Sistema de qualidade de energia integrado com APF + SVG ou sistema combinado | Separa o controlo de harmónicos e potência reativa |
| Risco de ressonância do banco de condensadores existente | Reestudar antes de adicionar capacitância | Evita amplificar a tensão harmônica |
Para uma estrutura de decisão mais ampla de APF/SVG em fábricas de automóveis, consulte o guia de qualidade de energia na fabricação de automóveis. Para os conceitos básicos de seleção de filtros, consulte o Guia de seleção de AHF.
Parte 6. Como deve ser integrada e comissionada a equipment de mitigação?
A maioria dos projetos de linha de soldadura conecta o equipamento de mitigação na caixa de disjuntores de soldadura, no quadro de distribuição principal da cabina de pintura ou no PCC da fábrica. O ponto certo depende de onde é criado o distúrbio, quão sensível é o equipamento próximo e se o limite voltado para a utilidade também é excedido.
A integração deve incluir:
- Verificação da localização e polaridade do transformador de corrente
- Coordenação de proteção com o alimentador de soldadura
- Espaçamento térmico e ventilação para eletrónica de potência
- Comunicação com SCADA, EMS ou monitorização da fábrica, quando disponível
- Testes de carga incremental sob sequências reais de soldadura
- Relatório pré/pós-mitigação para THDi, THDv, TDD, fator de potência, cintilação e desequilíbrio
A comissionamento não deve parar em “dispositivo ligado”. Os engenheiros devem comparar os sinais de linha de base e pós-mitigação durante as mesmas condições de produção. Se os robôs forem sequenciados de forma diferente, a comparação pode ser enganosa.
Parte 7. O que deve constar numa solicitação de cotação (RFQ) de APF/SVG para linha de soldadura?
Uma boa solicitação de cotação (RFQ) permite ao fornecedor distinguir a mitigação de harmônicos da compensação reativa e evitar subdimensionamento. Inclua o diagrama unifilar elétrico, dados do transformador, perfil de duty-cycle da linha de soldadura e ficheiros de medição de linha de base.
Lista de verificação recomendada para RFQ:
- Tensão do local, frequência, aterramento e cablagem
- Contagem de robôs de soldadura, tipo de processo e padrão de ciclo de trabalho
- Espectro harmônico por fase e por janela de tempo
- THDi, THDv, TDD, Pst, Plt, fator de potência e desequilíbrio
- Detalhes do banco de capacitores existente / reator sintonizado / sistema PFC
- Requisitos de planeamento do fator de potência (FP) e dos harmónicos
- Local de instalação preferencial e espaço disponível no armário elétrico
- Protocolo de comunicação e requisitos de alarme
- Plano de expansão para futuras células de soldadura
A CNBYG pode analisar os dados de medição e recomendar produtos do Sistema de Qualidade de Energia portefólio, incluindo equipamentos APF/AHF e SVG. Partilhe o seu diagrama unifilar e o relatório de qualidade de energia através do página de contacto.
Perguntas frequentes
O que causa harmónicos nos robôs de soldadura?
Os retificadores não lineares, as fontes de alimentação de soldadura com inversor e as correntes de soldadura pulsadas de alta frequência geram correntes harmónicas e distorção da tensão.
Quais são as ordens harmónicas mais comuns nas linhas de soldadura?
Podem surgir a 3.ª, 5.ª, 7.ª, 9.ª e 11.ª ordens, mas o espectro real deve ser medido no local.
O SVG consegue eliminar os harmónicos da soldadura?
Não. O SVG corrige a potência reativa e o fator de potência. O APF/AHF é utilizado para reduzir as correntes harmónicas.
Os robôs de soldadura precisam sempre de APF?
Não. O APF é justificado quando as medições mostram excesso de corrente harmônica, TDD, distorção de tensão ou estresse relacionado ao equipamento.
Porque são os bancos de condensadores arriscados nas oficinas de soldadura?
Os condensadores podem ficar sujeitos a sobrecargas ou entrar em ressonância com os harmónicos gerados pelos equipamentos de soldadura não lineares, caso não sejam corretamente dimensionados e dessintonizados.
Onde deve ser instalado o APF ou o SVG?
No quadro elétrico da linha de soldadura, no quadro de distribuição da oficina de carroçaria ou no ponto de acoplamento comum (PCC), dependendo da localização das perturbações medidas e dos objetivos do projeto.
Durante quanto tempo deve ser medida a qualidade da energia numa instalação de soldadura?
Registe condições de produção representativas, incluindo períodos de soldadura de pico, mudanças de operação e períodos de inatividade; medições breves sem carga não são suficientes.
O que deve ser enviado para uma solicitação de cotação CNBYG?
Envie o diagrama de linha única, lista de carga de soldagem, relatório de medição, metas, voltagem, fiação, restrições do armário e plano de expansão.